Diferenças Entre Software de Controle de Custos e ERP: O Que Considerar
Entender a diferença entre software de controle de custos versus ERP ajuda a indústria a escolher…
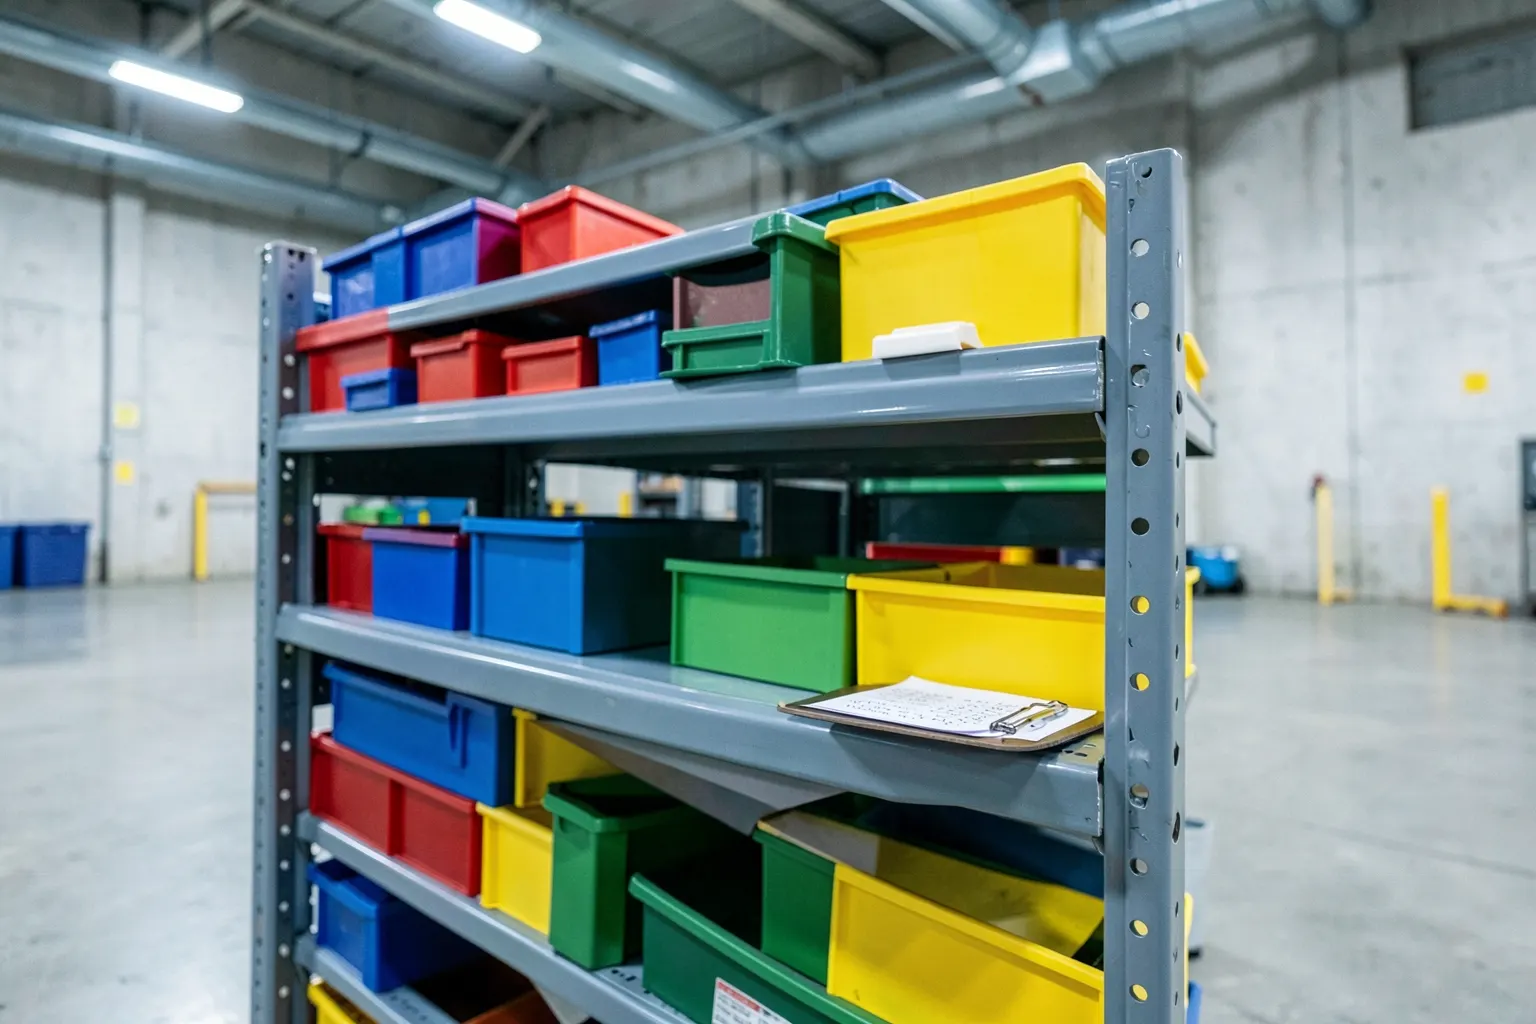
Veja os principais erros no controle de estoque industrial, seus impactos e as práticas para ganhar acuracidade, reduzir perdas e decidir melhor.
Erros no controle de estoque comprometem matéria-prima, produção e entrega. Entenda onde eles surgem e como estruturar uma rotina confiável para a indústria.
Resposta rápida
Os erros no controle de estoque mais prejudiciais na indústria são a falta de organização, registros desatualizados, previsão de demanda superestimada ou subestimada e falhas na identificação dos materiais. Eles podem gerar divergências entre o saldo físico e o sistema, atrasos na produção, compras emergenciais, excesso de capital parado e compromissos de entrega difíceis de cumprir. Para reduzir o problema, a indústria precisa padronizar entradas e saídas, integrar estoque ao PCP, treinar a equipe, revisar cadastros e acompanhar indicadores como acuracidade, giro, cobertura, rupturas e consumo planejado versus real.
Controle de estoque é o conjunto de processos usados para registrar, localizar, movimentar e acompanhar materiais, componentes, produtos em processo e produtos acabados. Na indústria, ele precisa estar conectado ao PCP, às compras e às ordens de produção para que o saldo represente o que realmente está disponível.
Em uma metalúrgica ou fábrica de manufatura, estoque não significa apenas o que está guardado no almoxarifado. Ele inclui matéria-prima recebida, itens reservados para ordens de produção, componentes em terceiros, materiais em processo, refugos, produtos acabados e itens aguardando expedição. Controlar esse conjunto é garantir que cada movimentação tenha origem, destino, quantidade e responsável identificáveis.
O objetivo é permitir que a empresa responda com segurança a perguntas operacionais: quanto material está disponível, em qual endereço ele está, qual lote pode ser usado, o que já foi reservado e quanto será consumido por uma ordem de produção. Quando essas respostas dependem de memória, anotações isoladas ou conferências demoradas, o risco de erro cresce e o planejamento perde qualidade.
A acuracidade nasce da conexão entre o registro e o movimento físico. Uma entrada recebida precisa ser conferida e lançada; uma transferência precisa atualizar o endereço; um consumo precisa baixar o componente correto; e a conclusão de uma ordem precisa refletir a entrada do produto acabado. Falhas de registro e contagem podem criar divergências entre o sistema e o estoque real, inclusive por erros de digitação, omissões e retirada indevida de material.
Esse controle também apoia decisões financeiras e produtivas. Um saldo incorreto pode induzir o comprador a adquirir um insumo que já existe, enquanto um saldo otimista pode esconder uma ruptura iminente. Na GestãoIND, a recomendação é tratar o estoque como parte do fluxo produtivo, não como uma área isolada: PCP, compras, produção e expedição precisam trabalhar com a mesma base de informações.
Os principais erros no controle de estoque são a desorganização física e cadastral, a falta de atualização dos movimentos, a superestimação da demanda e a subestimação do consumo futuro. Em conjunto, eles distorcem o planejamento e aumentam o risco de excesso, ruptura e retrabalho.
A desorganização aparece quando materiais semelhantes ficam em endereços diferentes sem critério claro, quando a identificação é ilegível ou quando o cadastro usa descrições duplicadas. Em uma operação metalúrgica, isso pode fazer com que chapas, barras, componentes usinados ou itens comprados para uma ordem sejam confundidos com materiais de especificação próxima, mas inadequados para aquele uso.
O problema não está apenas no espaço físico. Um armazém pode parecer arrumado e ainda manter um cadastro inconsistente, com unidades de medida incompatíveis, códigos repetidos ou produtos sem lote. Entre as causas de erros estão os sistemas inadequados de entrada e saída, a armazenagem mal elaborada, a inversão de códigos e o layout inadequado. Esses fatores tornam a conferência lenta e aumentam a dependência da experiência individual.
A solução começa por uma lógica de endereçamento compreensível, identificação padronizada e separação entre matéria-prima, itens em processo, produtos acabados, materiais bloqueados e produtos não conformes. O endereço precisa aparecer no registro e na etiqueta física. Também é importante definir quem pode criar ou alterar cadastros, porque uma descrição nova para um item já existente cria saldos fragmentados.
Considere ainda o fluxo dos materiais. Itens de alto giro devem ficar acessíveis, enquanto materiais de uso eventual podem ocupar posições menos disputadas. Componentes reservados para ordens específicas precisam estar visivelmente vinculados ao destino. A organização, portanto, não é uma tarefa estética: ela reduz o tempo de procura, melhora a contagem e evita que o sistema seja ajustado para compensar um erro de localização.
O estoque deixa de representar a realidade quando as movimentações são registradas depois do fato ou simplesmente não são registradas. Entradas aguardando lançamento, saídas anotadas em papel, transferências informais e consumos não apontados formam um saldo que parece preciso, mas não acompanha o chão de fábrica.
Esse erro é frequente quando o almoxarifado, a produção e o PCP trabalham em ritmos diferentes. Um componente pode ser separado para uma ordem, levado à linha e consumido, mas continuar disponível no sistema. O inverso também acontece: uma devolução pode voltar ao almoxarifado sem ser reincorporada ao saldo. Em ambos os casos, a próxima decisão será tomada com informação incompleta.
A falta de conferência e o não registro de materiais geram atrasos, retrabalho e aumento de custos. Em uma indústria, esses efeitos aparecem quando a equipe interrompe a produção para procurar um item, refaz uma compra ou reprograma uma ordem que poderia ter sido executada.
Para evitar a defasagem, cada tipo de movimento deve ter um procedimento simples, responsável definido e momento de lançamento conhecido. O registro pode ocorrer por terminal, dispositivo móvel ou outro recurso integrado, desde que esteja próximo da operação e não dependa de digitação acumulada ao final do turno. A integração entre apontamento de produção e estoque ajuda a reduzir lançamentos duplicados e esquecimentos.
Também é necessário controlar ajustes. Corrigir um saldo sem investigar a causa apenas esconde o problema para a próxima contagem. O ajuste deve registrar motivo, item, quantidade, lote, endereço e responsável. Assim, a empresa identifica se a origem foi erro de recebimento, consumo diferente da estrutura do produto, perda, transferência não lançada ou falha de cadastro.
Superestimar a demanda significa planejar compras ou produção acima do que a operação realmente conseguirá consumir ou vender. O resultado costuma ser excesso de matéria-prima, produtos acabados com baixo giro, ocupação desnecessária de espaço e capital imobilizado. Em materiais sujeitos a oxidação, validade, obsolescência técnica ou mudança de especificação, o risco é ainda maior.
Esse erro pode surgir de uma previsão baseada apenas em um período excepcional, de pedidos tratados como confirmados quando ainda são potenciais ou de um estoque de segurança definido sem relação com a variabilidade do consumo. Também aparece quando o planejamento ignora a capacidade das máquinas, a disponibilidade de mão de obra ou o prazo real de fornecedores.
Na manufatura, a demanda precisa ser traduzida em necessidades de materiais por meio da estrutura de produtos, dos roteiros e das ordens de produção. Se a lista de componentes estiver superdimensionada, o sistema calculará uma necessidade maior mesmo que a previsão comercial esteja correta. Se o produto acabado for produzido sem considerar reservas e giro, o estoque pode crescer enquanto outra família enfrenta falta.
A prevenção exige separar demanda firme, previsão e hipótese. O PCP deve revisar premissas com compras e produção, acompanhar o consumo real e ajustar parâmetros de lote, ponto de pedido e estoque de segurança. O objetivo não é trabalhar sem proteção, mas proteger a operação na medida do risco e do prazo de reposição.
Em vez de reagir ao excesso somente quando o espaço acaba, a gestão deve acompanhar materiais parados, cobertura, giro e diferença entre planejado e consumido. Quando o excesso é identificado cedo, pode ser possível reprogramar ordens, redirecionar componentes para outra necessidade ou interromper uma compra ainda não recebida.
Subestimar a demanda leva a empresa a comprar ou produzir menos do que será necessário. O sintoma mais visível é a ruptura, mas o impacto vai além: máquinas ficam ociosas, ordens são reprogramadas, compras urgentes têm menor poder de negociação e o prazo prometido ao cliente fica ameaçado.
A subestimação também pode ocorrer por uma visão incompleta do estoque disponível. Material bloqueado por qualidade, reservado para outra ordem ou localizado em um depósito distante não deve ser tratado como livre para qualquer consumo. Da mesma forma, um produto em processo não equivale a um produto acabado pronto para expedição.
A indústria precisa combinar histórico de consumo, pedidos, sazonalidade, carteira de ordens, capacidade produtiva e prazo de fornecimento. O cálculo deve considerar perdas conhecidas e o consumo real, não apenas a quantidade teórica da estrutura do produto. Um estudo publicado em 2025 apontou que transações incorretas no ERP, incluindo quantidade errada, código incorreto, parametrização inadequada e lançamentos fiscais ausentes, estão entre os gargalos do controle de estoque industrial.
Para reduzir o risco, revise os parâmetros dos itens críticos e classifique os materiais conforme impacto na produção. Um componente barato pode ser decisivo para liberar uma ordem, enquanto um item de alto valor pode ter reposição longa. A prioridade deve considerar a consequência da falta, não apenas o preço unitário.
A comunicação entre almoxarifado, PCP, compras e produção fecha o ciclo. Quem encontra consumo acima do previsto precisa ter um canal para informar a causa. Pode ser uma alteração de desenho, uma perda de processo, uma substituição não cadastrada ou uma medição incorreta. Sem essa explicação, o planejamento apenas repete a mesma subestimação no próximo ciclo.
A prevenção depende de processos padronizados, dados confiáveis e responsabilidades claras. Um sistema integrado ajuda, mas só produz resultado quando a equipe registra os movimentos corretamente e a empresa revisa os parâmetros conforme a operação muda.
O sistema de gestão deve ser escolhido pela capacidade de representar o processo industrial, não apenas pela quantidade de telas. Ele precisa conectar compras, recebimento, estoque, PCP, ordens de produção, apontamentos, lotes, reservas e produto acabado. Quando cada área mantém uma versão do saldo, a empresa perde tempo conciliando informações e aumenta a possibilidade de decisões conflitantes.
Antes da implantação, mapeie os movimentos que realmente acontecem: recebimento parcial, inspeção, bloqueio, transferência, consumo por ordem, devolução, perda, retrabalho, envio a terceiro e retorno. O sistema precisa tratar essas situações sem exigir atalhos manuais. Também é essencial revisar a estrutura de produtos, unidades de medida, endereços, lotes, lead times e regras de reserva.
O GestãoIND defende uma abordagem em que o ERP se adapta aos fluxos da fábrica, com integração entre PCP, estoque, compras, fiscal e financeiro. Na prática, isso permite acompanhar o consumo planejado e o real por ordem de produção, manter rastreabilidade por lote e atualizar saldos a partir das movimentações registradas na operação.
A tecnologia não substitui a governança. Defina perfis de acesso, aprovação para ajustes, histórico de alterações e rotina de análise das exceções. Um painel que mostra saldo divergente é útil; um processo que determina quem investiga e corrige a causa é o que evita a repetição.
Para empresas com sistemas antigos ou aplicações separadas, a integração precisa ser planejada. Cadastros duplicados, unidades diferentes e regras incompatíveis devem ser tratados antes de sincronizar saldos. O artigo sobre integração de sistemas legados ajuda a organizar os pontos de atenção dessa etapa.
Treinar a equipe não significa apenas demonstrar os botões do sistema. O colaborador precisa entender por que o registro é importante, qual movimento deve usar, quando deve lançá-lo e o que fazer diante de uma exceção. O treinamento deve partir de situações reais do almoxarifado e da produção, como recebimento com divergência, material sem identificação, consumo parcial e devolução de sobra.
Padronize instruções curtas para as tarefas críticas e mantenha o procedimento próximo do local de execução. A linguagem deve ser comum entre almoxarifado, operadores, líderes, compradores e PCP. Quando cada área chama o mesmo movimento por um nome, a análise de causa fica mais rápida e os conflitos diminuem.
Inclua conferência prática e acompanhamento após a entrada em operação. Os primeiros registros revelam dúvidas que não apareceram em uma apresentação. Em vez de tratar o erro como falha individual, verifique se a tela é clara, se o código está disponível, se o endereço está correto e se o fluxo foi desenhado para o ritmo real da fábrica.
A liderança precisa reforçar que corrigir um dado é melhor do que esconder uma divergência. Uma cultura punitiva incentiva lançamentos aproximados e ajustes sem explicação. Uma cultura de responsabilidade combina disciplina de registro com abertura para relatar dificuldades do processo.
Processos de estoque envelhecem. Novas máquinas, produtos, fornecedores, terceirizações e mudanças de layout alteram o fluxo original. Por isso, a revisão deve ocorrer em ciclos definidos e também depois de um evento relevante, como uma divergência recorrente, uma ruptura crítica ou a introdução de uma nova família de produtos.
A contagem periódica deve ser orientada por risco. Itens de alto valor, alto giro ou grande impacto na produção merecem maior atenção, enquanto materiais estáveis podem seguir uma frequência diferente. A Portaria 401 do Governo do Distrito Federal determina verificações periódicas do estoque físico, comparação com o sistema e baixa de itens perdidos, danificados ou obsoletos. A lógica é aplicável como referência de disciplina, respeitando as regras internas e o contexto de cada indústria.
Além da contagem, revise os parâmetros de planejamento. Estoque mínimo, lote de compra, prazo de fornecimento, perdas previstas e consumo por produto precisam refletir a realidade. Se o consumo real se afasta continuamente do previsto, o problema pode estar na estrutura do produto, no apontamento ou no processo produtivo, e não apenas na previsão.
Feche cada revisão com plano de ação, responsável e prazo. A empresa deve registrar a causa da divergência, a correção adotada e o resultado observado. Sem esse retorno, a contagem vira uma fotografia ocasional e não uma ferramenta de melhoria contínua.
O primeiro impacto financeiro é o capital preso em materiais que não serão consumidos no ritmo esperado. Excesso de matéria-prima ocupa espaço, exige movimentação e pode perder valor por dano, obsolescência ou mudança de especificação. Em produto acabado, o problema inclui custo de armazenagem, risco de vencimento quando aplicável e necessidade de descontos ou retrabalho para liberar espaço.
A ruptura também custa caro. Uma compra emergencial pode ter transporte mais caro, menor poder de negociação e necessidade de aprovação fora do fluxo normal. Se a falta interromper uma ordem de produção, o custo inclui horas improdutivas, reprogramação de máquinas, preparação repetida e atraso de outras ordens. A falta de conferência e a ausência de registro podem estar relacionadas a atrasos, retrabalho e aumento de custos em estudos de caso.
Há ainda um impacto menos visível: decisões financeiras baseadas em saldos incorretos. A empresa pode acreditar que tem estoque suficiente, adiar uma compra e descobrir a falta apenas quando a produção começar. Ou pode comprar novamente um item já disponível, porque o saldo do sistema não refletia uma entrada. Em ambos os casos, o erro reduz a qualidade do planejamento de caixa e de compras.
A correção deve calcular o custo da causa, não apenas o valor do ajuste de estoque. Compare perdas por refugo, urgências de compra, horas de procura, ordens reprogramadas e materiais parados. Essa visão ajuda a priorizar melhorias que geram impacto operacional real.
Quando o estoque não é confiável, a empresa promete com base em uma disponibilidade que pode não existir. O pedido é aceito, a produção é programada e a expedição descobre a falta no momento mais crítico. O resultado pode ser atraso, entrega parcial ou necessidade de renegociar a data.
Em manufatura, a satisfação também depende da rastreabilidade e da consistência do item entregue. Um código confundido, um lote não identificado ou uma substituição sem registro pode gerar questionamentos, devoluções e perda de confiança. Mesmo que a falha tenha começado no cadastro ou no almoxarifado, o cliente percebe o efeito na qualidade do serviço.
Atrasos repetidos prejudicam a previsibilidade da cadeia do cliente. Ele precisa reprogramar sua própria operação, manter equipes esperando ou buscar alternativas de fornecimento. Por isso, o estoque deve ser analisado junto com indicadores de atendimento, aderência ao prazo e causas de expedição incompleta.
A saída não é manter excesso indiscriminado para proteger todas as promessas. O caminho é tornar o saldo confiável, reservar o que já está comprometido, integrar produto acabado ao planejamento e comunicar restrições com antecedência. Um cliente aceita melhor uma data realista do que uma promessa baseada em saldo fantasma.
Localização errada, furto interno e identificação incorreta podem contribuir para a baixa acuracidade em uma empresa metalúrgica de pequeno porte. Esses exemplos mostram que a experiência do cliente pode ser afetada por falhas aparentemente internas, muito antes de chegar ao contato comercial.
Indicadores transformam a percepção de que existe um problema em uma prioridade mensurável. A acuracidade compara o saldo registrado com o saldo contado e ajuda a localizar famílias, depósitos ou tipos de movimento com maior divergência. O indicador de ruptura mostra quando a falta de um item interrompe ou ameaça a produção. O giro e a cobertura ajudam a identificar capital parado e parâmetros de reposição inadequados.
O indicador precisa ser ligado a uma decisão. Se a acuracidade cai em determinado endereço, a ação pode ser revisar identificação e endereçamento. Se o consumo real supera repetidamente o planejado, a investigação deve envolver estrutura de produto, perdas e apontamento. Se o produto acabado permanece parado, PCP e expedição precisam avaliar programação, reservas e demanda.
Acompanhe também a diferença entre estoque físico e sistema por valor e por quantidade, o tempo de resolução das divergências, o percentual de movimentos lançados no momento correto e as perdas por dano, obsolescência ou processo. Não é necessário criar um painel extenso. Poucos indicadores bem definidos, analisados com frequência, são mais úteis do que uma coleção de números sem responsável.
O dado deve ser recortado por depósito, família, lote, turno, ordem de produção ou tipo de movimento quando isso ajudar a encontrar a causa. A análise consolidada pode esconder um problema concentrado em uma linha ou em uma etapa específica.
O conteúdo sobre KPIs de produção pode apoiar a escolha dos indicadores e a definição de metas coerentes com a realidade da fábrica. A meta deve estimular controle e aprendizado, não apenas pressionar a equipe a esconder ajustes.
Quem recebe, armazena, separa e consome materiais enxerga sinais que nem sempre aparecem no relatório. O operador sabe quando a quantidade da estrutura de produto não corresponde ao consumo real. O almoxarife percebe que um endereço é difícil de acessar ou que uma etiqueta se solta. O líder identifica transferências que acontecem sem registro porque o fluxo oficial é lento demais.
Crie uma rotina para reunir esses relatos, classificar as causas e acompanhar a resposta. Uma reunião breve pode tratar das divergências mais relevantes, das rupturas recentes e das alterações necessárias em cadastro, layout ou procedimento. O importante é que o retorno não desapareça depois do relato.
Perguntas simples ajudam: em qual etapa o saldo deixou de refletir o físico, qual informação faltou, qual regra foi difícil de seguir e qual alteração evitaria a repetição? As respostas devem alimentar ajustes no sistema, treinamento e revisão do processo. Quando o feedback vira ação visível, a equipe passa a contribuir para a qualidade do dado.
O próximo passo é escolher um ponto de controle prioritário e acompanhar sua evolução. Pode ser a entrada de matéria-prima, o consumo nas ordens de produção, a transferência entre depósitos ou a entrada de produto acabado. Começar pelo fluxo que mais gera divergência permite demonstrar aprendizado e criar base para ampliar a disciplina.
Para a GestãoIND, melhorar o controle de estoque é aproximar o registro da operação real e conectar essa informação ao planejamento industrial. A partir daí, a empresa consegue investigar causas, ajustar parâmetros e tomar decisões com mais confiança, sem depender de correções emergenciais.
A falta de atualização dos movimentos é uma das falhas mais frequentes. Entradas, saídas, transferências, devoluções e consumos não registrados no momento correto fazem o saldo do sistema se afastar do estoque físico.
Padronize os movimentos, use identificação e endereçamento consistentes, defina responsáveis, registre as operações próximas do local onde acontecem e faça contagens periódicas orientadas por risco.
A diferença pode vir de perdas de processo, alteração de desenho, substituição de componente, estrutura de produto incorreta, apontamento incompleto ou consumo acima do previsto na operação.
Não. O sistema organiza e integra os dados, mas depende de cadastros corretos, processos bem definidos, treinamento e disciplina para registrar cada movimentação.
Acuracidade, ruptura, giro, cobertura, materiais parados, divergência por valor e quantidade, consumo planejado versus real e tempo de resolução das diferenças são bons pontos de partida.
Investigue a origem da superestimação, revise demanda, parâmetros de compra e estrutura de produto, avalie o giro e interrompa ou reprograme aquisições que ainda não sejam necessárias.
Classifique materiais críticos, revise prazos de fornecimento e estoques de segurança, integre PCP e compras e acompanhe o consumo real por ordem de produção.
Localização incorreta, identificação confusa e layout inadequado aumentam o tempo de procura e favorecem separações erradas, mesmo quando o cadastro parece correto.
Acuracidade de estoque: Grau de correspondência entre a quantidade registrada no sistema e a quantidade encontrada fisicamente.
Estoque de segurança: Margem planejada para proteger a operação contra variações de consumo ou atrasos de reposição.
Ruptura: Falta de um material necessário para atender uma ordem, produção ou expedição.
Giro de estoque: Relação entre o consumo ou a saída de materiais e o volume médio mantido em estoque.
Lote: Conjunto identificado de materiais ou produtos que permite rastrear origem, movimentação e destino.
PCP: Planejamento e Controle da Produção, responsável por coordenar materiais, capacidade, ordens e sequência produtiva.
Produto em processo: Material que já entrou no fluxo de fabricação, mas ainda não foi concluído como produto acabado.
O GestãoIND integra PCP, estoque, fiscal e chão de fábrica em um ERP feito para indústria.
Solicitar demonstração Ver soluções