Problemas comuns no controle de estoque e como resolvê-los
Problemas no controle de estoque afetam compras, produção e expedição. Entenda como reconhecer os…
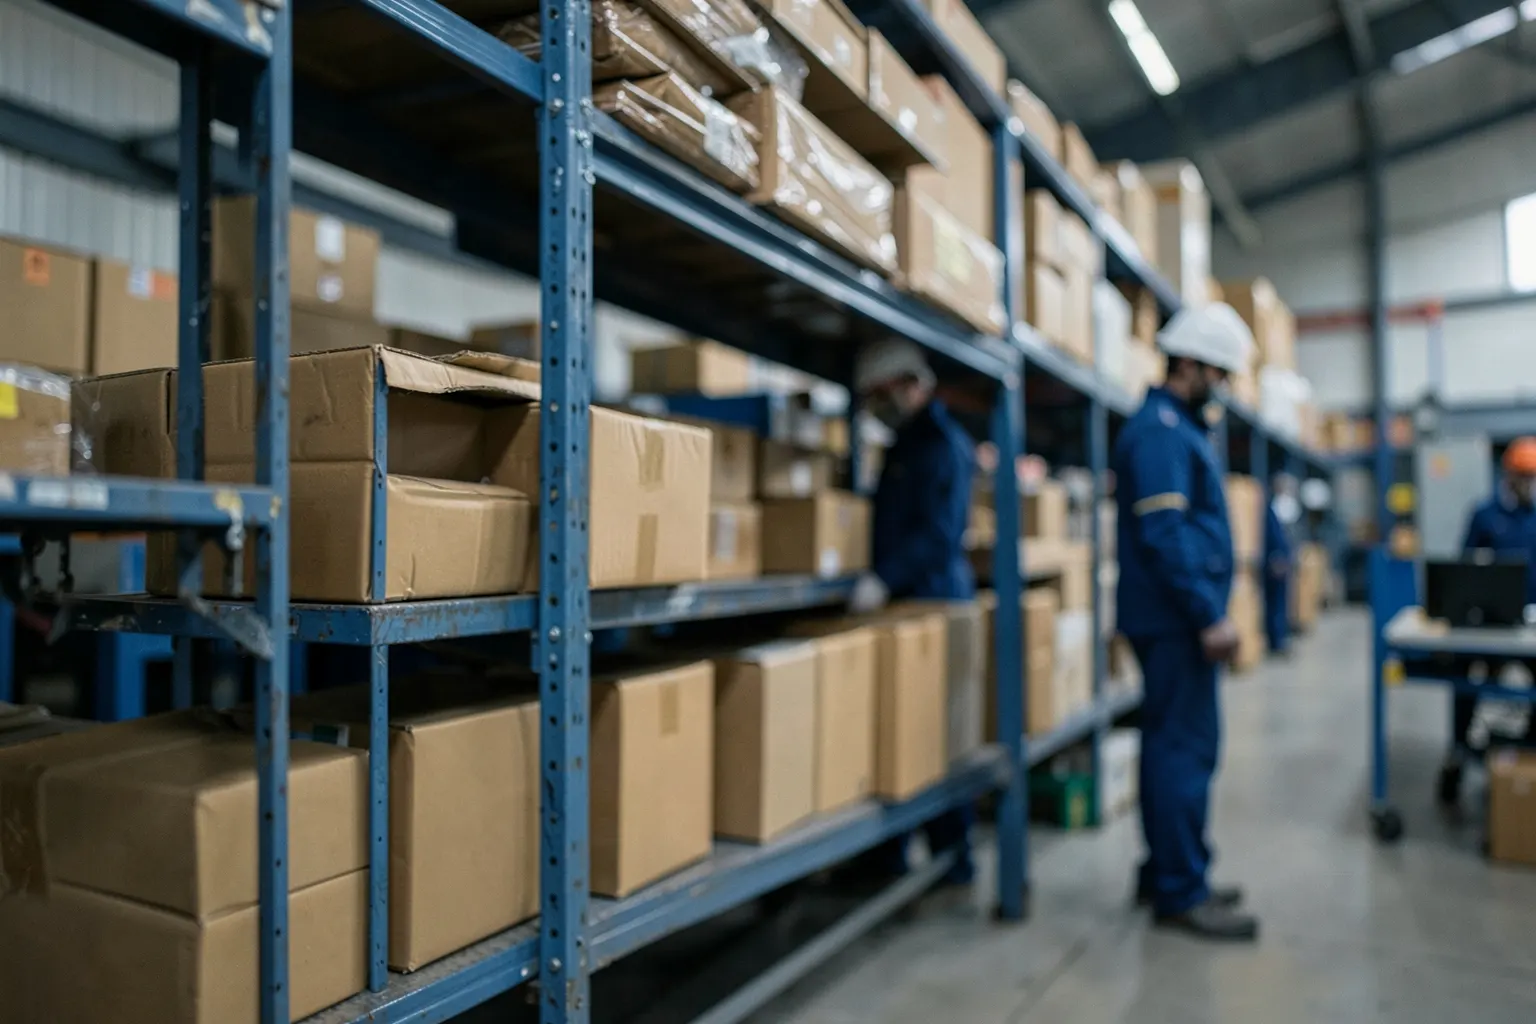
Conheça os resultados do controle de estoque na indústria, veja os principais indicadores e aprenda a melhorar decisões, custos e produção.
Na indústria, estoque parado consome caixa, enquanto a falta de material interrompe ordens de produção. Entenda quais resultados medir e como transformar registros operacionais em decisões melhores.
Resposta rápida
Os resultados do controle de estoque aparecem quando a indústria consegue reduzir rupturas, evitar excesso de materiais, manter saldos confiáveis e abastecer a produção no momento certo. Para acompanhar esse desempenho, combine indicadores como taxa de ruptura, ciclo de inventário, custo de armazenagem e precisão do inventário. O cálculo só é útil quando parte de dados consistentes sobre consumo, entradas, saídas, reservas, lotes e tempo de reposição. Em operações metalúrgicas e de manufatura, a análise deve conectar almoxarifado, compras, PCP, chão de fábrica e produto acabado, permitindo agir antes que uma divergência vire atraso, retrabalho ou capital imobilizado.
Resultados do controle de estoque são os efeitos mensuráveis que a gestão dos materiais produz na operação, como maior precisão dos saldos, menos rupturas, menor capital parado, abastecimento mais previsível e rastreabilidade dos lotes.
Em uma indústria, controlar estoque não significa apenas registrar entradas e saídas. O resultado real aparece na relação entre material disponível, consumo planejado, produção executada, compras, reservas e expedição. Quando esses movimentos conversam entre si, o gestor consegue saber o que está fisicamente disponível, o que já foi comprometido e o que ainda precisa ser comprado.
Para uma metalúrgica, isso pode envolver chapas, barras, tubos, componentes comprados, itens enviados a serviços externos, materiais em processo e produtos acabados. Uma divergência pequena no saldo pode alterar a programação de uma ordem de produção, provocar uma compra urgente ou deixar uma máquina aguardando insumo. Por isso, o desempenho do estoque deve ser observado como parte do fluxo industrial, não como uma atividade isolada do almoxarifado.
Os melhores resultados combinam disponibilidade e disciplina financeira. O objetivo não é manter o maior volume possível de materiais, mas assegurar que a quantidade adequada esteja no local correto, com lote identificável, custo conhecido e movimentação registrada. Assim, a empresa reduz improvisos sem criar excesso de itens de baixo giro.
Na visão da GestãoIND, o controle ganha valor quando conecta estoque, PCP, compras e produção em uma mesma operação. A informação deixa de ser uma fotografia atrasada e passa a apoiar decisões sobre consumo, reposição, reservas e conclusão de ordens. Isso também facilita comparar o consumo planejado com o consumo real, identificar desperdícios e preservar a rastreabilidade desde a matéria-prima até o produto acabado.
Medir eficiência é diferente de simplesmente verificar se existe saldo no sistema. Uma operação pode apresentar quantidade registrada e, ainda assim, sofrer com material no endereço errado, item reservado duas vezes, lote sem identificação ou consumo que só é lançado depois da produção. Sem indicadores, esses problemas aparecem primeiro como atraso, urgência de compra ou perda de confiança nos dados.
A medição cria uma linguagem comum entre almoxarifado, compras, PCP, produção e financeiro. Quando as áreas acompanham os mesmos critérios, fica mais fácil descobrir se a causa de uma ruptura está na previsão de consumo, no tempo do fornecedor, no cadastro da estrutura do produto, no apontamento ou na conferência física. A pergunta deixa de ser quem errou e passa a ser qual etapa precisa ser corrigida.
O impacto financeiro também merece atenção. Os custos de armazenagem podem representar entre 12% e 40% das despesas logísticas de uma empresa, conforme referência acadêmica brasileira. Esse intervalo mostra por que espaço ocupado, movimentação, perdas, seguro, manuseio e capital imobilizado precisam entrar na análise, especialmente quando a fábrica mantém muitos itens de baixa rotatividade.
Medir permite priorizar. Uma indústria pode começar pelos materiais críticos para a produção, pelos itens de maior valor ou pelos componentes com maior histórico de divergência. Depois, amplia o acompanhamento para produtos em processo e acabados. O importante é estabelecer uma linha de base, revisar os números com frequência definida e registrar a ação tomada quando um indicador sai do padrão.
A leitura dos resultados também deve evitar conclusões apressadas. Uma redução no estoque total pode parecer positiva, mas se vier acompanhada de mais paradas de produção, o indicador está revelando uma decisão desequilibrada. Eficiência é encontrar o ponto em que disponibilidade, custo, qualidade do dado e continuidade produtiva se reforçam.
Os principais indicadores são taxa de ruptura, ciclo de inventário, custo de armazenagem e precisão de inventário. Juntos, eles mostram se o material está disponível, se a conferência é recorrente, quanto o estoque consome e se o saldo informado corresponde ao físico.
A taxa de ruptura mostra a frequência com que um material necessário não está disponível no momento da demanda. Na indústria, a demanda pode ser uma ordem de produção, uma reserva de produto acabado, uma separação para expedição ou uma necessidade identificada pelo planejamento. O indicador ajuda a distinguir falta de material de outros motivos de atraso.
Para interpretar o resultado, segmente por família, criticidade, depósito e causa. Uma ruptura causada por atraso de fornecedor exige tratamento diferente de uma ruptura provocada por saldo incorreto ou consumo não apontado. Também é importante observar se a falta interrompeu uma operação crítica ou se foi contornada com substituição previamente aprovada.
A redução da ruptura costuma depender de parâmetros coerentes de reposição, compras conectadas ao plano produtivo e registros de consumo no momento em que acontecem. Em uma metalúrgica, o ganho pode aparecer como menos paradas por falta de insumo, menos compras emergenciais e maior confiança nos compromissos de fabricação.
O ciclo de inventário representa a rotina pela qual os materiais são conferidos e reconciliados com os registros. O inventário cíclico é uma contagem recorrente e programada que não exige interromper a operação. Em vez de concentrar toda a conferência em um único evento, a empresa distribui a verificação ao longo do funcionamento normal.
Na prática, a equipe pode organizar a conferência por amostras, grupos de itens ou endereços específicos. Essa abordagem contínua permite priorizar materiais críticos, itens de maior valor ou locais com histórico de divergência. O método reduz a dependência de uma grande parada e acelera a investigação de diferenças.
O indicador não deve ser avaliado apenas pela quantidade de contagens realizadas. É necessário observar a regularidade do calendário, o percentual de divergências encontradas, o tempo de ajuste e a causa raiz. Uma contagem frequente, mas sem correção de cadastro, endereço ou processo, apenas repete o diagnóstico.
O custo de armazenagem reúne os gastos associados a manter materiais disponíveis: espaço, equipamentos, movimentação, conservação, perdas, seguros, pessoal e capital imobilizado. A análise fica mais útil quando separa custos fixos e variáveis e relaciona o valor ao volume, ao giro e à criticidade de cada família.
O custo total de um ciclo de reposição pode ser modelado como a soma dos custos de demanda e de armazenamento. C(t) = CR(t) + CA(t) ajuda a lembrar que comprar ou repor não envolve apenas o preço do material. O momento da aquisição e o tempo de permanência no estoque também pesam na decisão.
Para a indústria, o indicador deve ser lido junto com o nível de serviço. Cortar espaço ou reduzir compras sem analisar o risco de ruptura pode transferir o custo para a produção. Da mesma forma, manter grandes volumes de produto acabado sem reserva, giro ou plano de expedição pode ocultar capital parado.
A precisão de inventário compara o saldo registrado com a quantidade efetivamente encontrada. Ela é essencial para que compras, PCP, produção e expedição tomem decisões baseadas em uma mesma realidade. Quando a precisão cai, o sistema pode indicar material disponível que já foi consumido, perdido, reservado ou transferido.
A conferência deve considerar unidade de medida, lote, endereço, status e condição do item. Em componentes metálicos, por exemplo, uma diferença de unidade ou de peso pode distorcer a disponibilidade sem que o problema seja percebido em uma contagem superficial. O procedimento precisa definir tolerâncias, responsáveis pela validação e tratamento das divergências.
Precisão não é obtida apenas com uma contagem eventual. Ela depende de entradas conferidas, baixas vinculadas às ordens, transferências registradas, devoluções tratadas e apontamentos feitos perto do momento do consumo. O resultado mais importante é a capacidade de confiar no saldo para decidir, e não apenas o percentual alcançado em uma auditoria.
Calcule a eficiência relacionando o indicador à pergunta gerencial que ele precisa responder. Para reposição, use consumo médio, tempo de reposição e estoque mínimo ou de segurança; para inventário, compare o saldo físico com o saldo registrado; para armazenagem, some os custos envolvidos e relacione o total ao período analisado.
A taxa de ruptura pode ser calculada dividindo as demandas não atendidas pelo total de demandas observadas e multiplicando o resultado por cem. Defina antes o que conta como demanda: uma ordem de produção sem material, uma reserva não atendida ou uma solicitação de separação. Sem essa definição, áreas diferentes podem produzir taxas incompatíveis.
Para o ciclo de inventário, acompanhe o intervalo entre conferências de um item, grupo ou endereço e registre a quantidade de divergências identificadas. O cálculo pode ser operacional, relacionando contagens concluídas ao calendário previsto, ou analítico, avaliando quais grupos exigem conferência mais frequente. O inventário cíclico permite distribuir o esforço sem depender de uma interrupção geral.
A precisão de inventário pode ser expressa como a proporção de itens ou linhas conferidas sem divergência em relação ao total conferido. Outra abordagem é medir a diferença entre quantidade física e quantidade registrada, considerando uma tolerância aprovada para cada tipo de material. O método escolhido deve permanecer estável para permitir comparação ao longo do tempo.
Para o ponto de pedido, a formulação é consumo médio multiplicado pelo tempo de reposição, somado ao estoque mínimo: PP = C x TR + E.Mn. Outra formulação usa demanda média diária multiplicada pelo lead time e somada ao estoque de segurança: reorder point = average daily demand × lead time + safety stock. As duas expressões seguem a mesma lógica: iniciar a reposição antes que o consumo durante o abastecimento esgote a proteção operacional.
No custo de armazenagem, some despesas de espaço, equipe, movimentação, perdas, conservação e capital imobilizado dentro do período. O custo total do ciclo de reposição pode ser expresso como C(t) = CR(t) + CA(t), reunindo custo de demanda e custo de armazenamento. O mais importante é não comparar somente o preço de compra, porque o estoque permanece sujeito a custos enquanto estiver parado.
Considere uma fábrica que registra muitas solicitações de componentes para ordens de produção e percebe que parte delas não é atendida na data planejada. Primeiro, ela separa as demandas atendidas das não atendidas e calcula a taxa de ruptura. Depois, classifica a causa: atraso de fornecedor, previsão inadequada, saldo incorreto, reserva indevida ou consumo não registrado. O cálculo mostra o tamanho do problema; a classificação indica onde agir.
Em outro cenário, o almoxarifado confere continuamente materiais de alto impacto e endereços com divergências recorrentes. Ao comparar cada contagem com o saldo do sistema, a equipe identifica se a diferença nasceu no recebimento, na transferência, na baixa para produção ou na devolução. O ganho não está apenas em ajustar a quantidade. Está em impedir que a mesma falha volte a aparecer no próximo ciclo.
Imagine também uma indústria que avalia um lote de matéria-prima pelo preço de aquisição e decide comprar volume elevado para obter disponibilidade. Ao acrescentar espaço ocupado, movimentação, risco de deterioração, capital imobilizado e custo de oportunidade, a decisão pode mudar. O cálculo não elimina a necessidade de segurança, mas mostra quanto custa proteger a operação com excesso.
Na reposição, o consumo histórico precisa ser confrontado com o plano de produção e com o tempo real de fornecimento. Se a demanda diária cresce ou o lead time se alonga, o ponto de pedido deixa de proteger a fábrica. Por isso, os parâmetros devem ser revisados quando mudam a carteira, o roteiro, o fornecedor, o lote de compra ou a capacidade produtiva.
Um painel eficiente não exibe somente o resultado final. Ele permite abrir o indicador por item, família, depósito, ordem, lote e causa. Assim, o gestor consegue sair de uma média geral e chegar ao movimento que gerou a perda. Esse nível de detalhe é particularmente útil quando o estoque de produto acabado precisa ser conciliado com reservas, expedição e conclusão das ordens.
As ferramentas mais úteis são as que registram movimentações na origem, conectam estoque ao PCP e oferecem rastreabilidade, inventário, alertas e indicadores em uma visão única. O recurso precisa acompanhar a realidade da fábrica, desde a matéria-prima até o produto acabado.
Um ERP industrial em nuvem pode centralizar saldos, compras, produção, reservas, lotes, custos e expedição. A principal vantagem não é apenas substituir registros manuais, mas manter o encadeamento entre os eventos. Quando uma ordem consome componentes e gera produto acabado, o saldo precisa refletir essa transição sem depender de lançamentos paralelos feitos por áreas diferentes.
Para a matéria-prima, procure recursos que permitam controlar lote, endereço, unidade de medida, fornecedor, validade quando aplicável e vínculo com a ordem de produção. Também é importante comparar consumo planejado com consumo real. Essa diferença ajuda a encontrar perdas, alterações de processo e estruturas de produto desatualizadas.
No produto acabado, reservas para pedidos, giro, lote e integração com expedição evitam que a quantidade disponível seja confundida com a quantidade livre. A conclusão da ordem deve refletir a entrada do produto acabado e a baixa do estoque em processo, preservando a trilha da fabricação.
Aplicativos ou terminais no chão de fábrica podem aproximar o apontamento do momento real da operação. Quanto menor o intervalo entre consumo e registro, mais confiável tende a ser a posição do estoque. A mobilidade também favorece o registro de transferências, conferências e ocorrências diretamente no local onde acontecem.
Dashboards devem permitir filtrar por família, criticidade, depósito, fornecedor, ordem e período. Alertas de ponto de pedido, estoque mínimo, divergência e reserva ajudam a transformar o dado em ação. Sem uma rotina de análise, porém, o painel vira apenas uma tela bonita. A ferramenta precisa estar ligada a responsáveis, regras de aprovação e processos claros.
A GestãoIND recomenda avaliar a aderência ao processo fabril antes de escolher uma ferramenta. A plataforma da marca integra PCP, estoque, compras, financeiro e fiscal, oferece controle de lotes, apontamento de produção, ordens de serviço internas e externas e integrações por APIs. Para empresas com fluxos específicos, a possibilidade de adaptar telas, regras e relatórios deve ser analisada junto da qualidade dos cadastros e da capacidade de implantação.
Implemente melhorias começando pelo diagnóstico dos materiais críticos, padronizando cadastros e movimentações, definindo indicadores e conectando o estoque ao planejamento e à produção. Depois, acompanhe os resultados em ciclos regulares e corrija as causas, não apenas os saldos.
O primeiro passo é desenhar o fluxo atual. Observe recebimento, inspeção, endereçamento, reserva, separação, consumo, devolução, transferência, inventário e entrada de produto acabado. Registre onde a informação nasce, quem lança, qual documento comprova o movimento e em que momento o sistema é atualizado. Esse mapa costuma revelar esperas, retrabalho e pontos em que o material muda de lugar sem deixar rastreabilidade.
Em seguida, saneie os cadastros. Padronize descrição, unidade de medida, família, lote, endereço, estrutura de produto, fornecedor e política de reposição. Materiais semelhantes com códigos diferentes confundem a análise; o mesmo item com unidades inconsistentes distorce consumo e saldo. A governança do cadastro precisa ter responsável e procedimento de revisão.
Defina uma política diferente para cada perfil de material. Itens que param a fábrica merecem prioridade de conferência e reposição. Componentes de baixo impacto podem seguir uma rotina mais simples. Produtos acabados sob encomenda precisam ser vinculados a reservas e pedidos, enquanto itens produzidos para disponibilidade devem ser avaliados por giro e cobertura. Não existe um parâmetro único que sirva para toda a operação.
Depois, estabeleça a rotina de inventário cíclico. Esse método consiste em uma contagem recorrente e programada, compatível com a continuidade da operação. Organize o calendário por criticidade, valor, histórico de divergência e risco produtivo. Cada diferença deve gerar investigação, ajuste aprovado e ação preventiva, com prazo e responsável definidos.
Conecte o estoque ao PCP. A estrutura de produto deve refletir os componentes realmente usados, e o apontamento precisa registrar o consumo próximo da execução. Quando a ordem é encerrada, o produto acabado deve entrar no saldo correto, com lote e localização. Essa conexão reduz o risco de o sistema mostrar matéria-prima disponível que já foi consumida ou produto acabado que ainda não foi recebido no estoque.
Estabeleça uma reunião de acompanhamento com poucas perguntas objetivas: onde houve ruptura, qual material ficou parado, qual divergência se repetiu, qual fornecedor afetou o abastecimento e qual ação foi concluída. Use os indicadores para decidir, não para punir equipes. A qualidade melhora quando as pessoas conseguem corrigir o processo sem esconder ocorrências.
Por fim, faça um piloto em uma família de materiais ou em uma área da fábrica. Valide cadastros, rotinas, permissões, relatórios e integração com produção. Com o fluxo funcionando, expanda gradualmente. O GestãoIND entende que a melhoria sustentável depende de dados confiáveis, processos adaptados à indústria e integração entre planejamento, estoque e chão de fábrica. O próximo passo é mapear os indicadores que mais afetam sua operação e avaliar como capturar cada dado sem criar novos registros paralelos.
Os principais resultados são saldos mais confiáveis, menos rupturas, menor excesso de materiais, melhor abastecimento das ordens de produção, redução de compras emergenciais e rastreabilidade de lotes. Também há mais clareza sobre capital imobilizado e custo de armazenagem.
A taxa de ruptura mostra a frequência de demandas não atendidas. Na indústria, ela pode considerar ordens de produção, reservas, separações ou outras necessidades definidas pela empresa. O indicador deve ser acompanhado junto da causa da falta.
É uma rotina de contagem recorrente e programada, feita por amostras, grupos de itens ou endereços. Ela distribui a conferência ao longo da operação e permite investigar divergências sem depender de uma única contagem geral.
Uma formulação usa consumo médio multiplicado pelo tempo de reposição, somado ao estoque mínimo. Outra utiliza demanda média diária multiplicada pelo lead time e somada ao estoque de segurança. A empresa deve escolher a formulação adequada aos seus dados e revisar os parâmetros quando consumo ou fornecimento mudarem.
Porque o PCP depende de saldos corretos para planejar materiais e programar ordens. Um saldo incorreto pode gerar compra desnecessária, promessa de produção inviável ou parada por falta de um item que o sistema indicava como disponível.
Não. Ele pode incluir espaço, equipe, movimentação, conservação, perdas, seguros e capital imobilizado. A análise deve considerar também o tempo de permanência e o risco de obsolescência ou deterioração do material.
A conclusão da ordem deve registrar a entrada do produto acabado, enquanto reservas, lotes, endereços e expedição precisam atualizar a disponibilidade. Essa integração evita confundir saldo físico com quantidade já comprometida.
Ajuda quando conecta estoque, PCP, compras, produção e expedição em uma mesma base. O sistema deve registrar movimentações na origem, preservar lotes, apoiar inventários e oferecer indicadores. A ferramenta não substitui cadastros corretos nem processos bem definidos.
Taxa de ruptura: Indicador que mostra a proporção de demandas não atendidas por falta de material disponível.
Inventário cíclico: Contagem recorrente e programada de itens, grupos ou endereços ao longo da operação.
Precisão de inventário: Grau de correspondência entre o saldo registrado e a quantidade física encontrada.
Ponto de pedido: Nível de estoque que dispara a reposição considerando consumo e tempo de abastecimento.
Estoque de segurança: Reserva destinada a proteger a operação contra variações de consumo ou fornecimento.
Produto acabado: Item concluído pela produção e disponível para reserva, expedição ou atendimento de demanda.

O GestãoIND integra PCP, estoque, fiscal e chão de fábrica em um ERP feito para indústria.
Solicitar demonstração Ver soluções