Indústria 5.0: Como Pequenas Indústrias Podem Acompanhar as Mudanças do Setor?
A Indústria 5.0 está mudando a maneira como as empresas enxergam a produção, mas isso não significa…
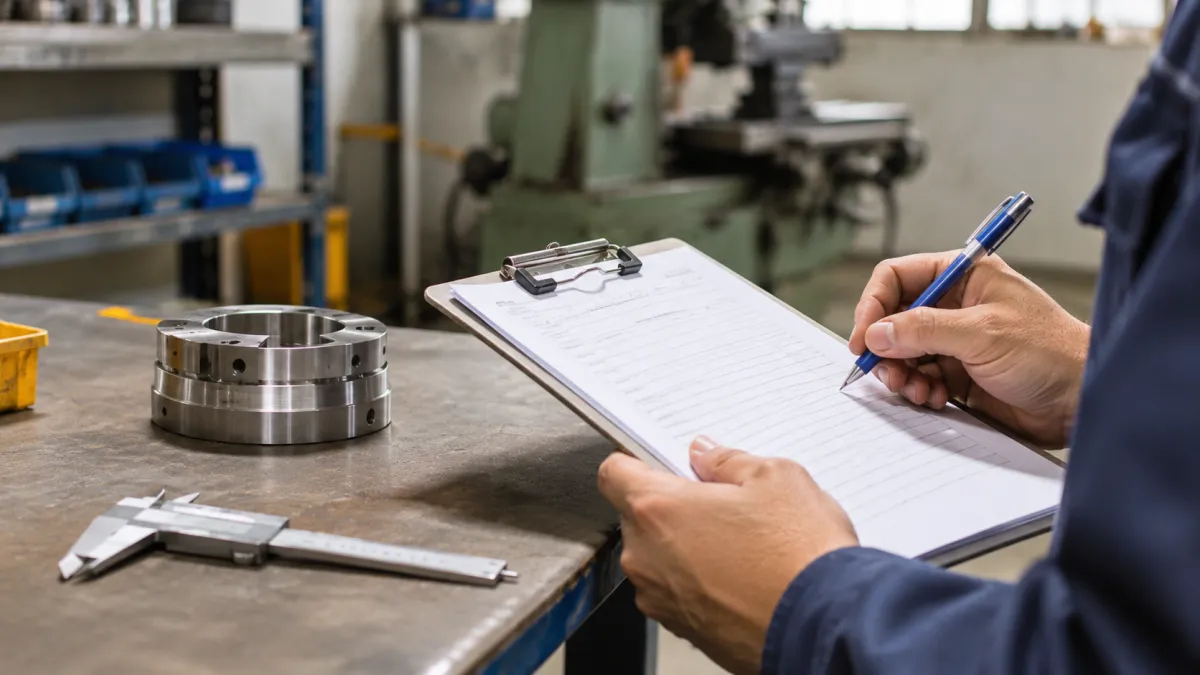
Saiba como reorganizar pedidos, ajustar prazos e manter o controle da produção durante a parada de máquinas.
Quando uma máquina fica indisponível, o planejamento da fábrica precisa ser revisado para evitar que uma falha isolada comprometa vários pedidos. A melhor forma de reorganizar a produção é identificar as ordens afetadas, verificar quais operações podem continuar, avaliar equipamentos alternativos e ajustar as prioridades conforme os prazos e a capacidade disponível. Um Sistema Indústria pode auxiliar nesse processo ao reunir informações sobre ordens de produção, quantidades pendentes e andamento das atividades. Entretanto, os resultados dependem da qualidade dos registros e da organização dos processos internos. Neste artigo, você entenderá como lidar com a parada de máquinas na indústria, realizar a reprogramação da produção e acompanhar as atividades até a retomada do equipamento.
O que você precisa saber:
Uma máquina indisponível não significa necessariamente que toda a produção precisa parar.
Identificar as ordens afetadas é o primeiro passo para reorganizar as atividades.
A reprogramação da produção deve considerar prazos, materiais, equipamentos e capacidade produtiva.
A transferência de operações para outras máquinas exige uma avaliação de compatibilidade e segurança.
Um Sistema Indústria pode facilitar o acompanhamento das ordens e das quantidades ainda pendentes.
A qualidade dos resultados depende de informações atualizadas, processos definidos e acompanhamento contínuo.
Uma máquina pode ficar indisponível por diferentes motivos, como falhas mecânicas, problemas elétricos, manutenção preventiva, necessidade de ajustes ou substituição de componentes.
Quando isso acontece, a principal dificuldade não está apenas no equipamento que deixou de funcionar. O problema também envolve as atividades que dependem dele e os pedidos que precisam passar por determinada etapa antes de serem concluídos.
Imagine uma pequena metalúrgica que utiliza três equipamentos principais: uma máquina de corte, uma dobradeira e uma estação de soldagem.
O processo começa com o corte das chapas, continua com a dobra e termina com a soldagem. Se a máquina de corte apresentar uma falha, as demais etapas poderão ficar sem materiais preparados para continuar trabalhando.
Entretanto, se existirem peças cortadas anteriormente, a dobra e a soldagem poderão continuar temporariamente.
Esse exemplo mostra por que o planejamento da produção industrial precisa considerar a relação entre as diferentes operações.
A parada programada acontece quando a empresa já conhece o período em que determinado equipamento ficará indisponível.
É o caso de uma máquina que precisa passar por manutenção preventiva em uma data definida. Nessa situação, o PCP pode organizar antecipadamente as ordens de produção para reduzir os conflitos entre o cronograma e a manutenção.
Já a parada inesperada ocorre quando o equipamento apresenta um problema sem que exista uma previsão anterior.
Nesse caso, o planejamento precisa ser revisado considerando as informações disponíveis naquele momento.
O Sistema Indústria pode ajudar a organizar os dados utilizados nessa avaliação, principalmente quando a empresa trabalha com várias ordens de produção simultaneamente.
Em muitas fábricas, um mesmo equipamento é utilizado para fabricar produtos diferentes.
Uma máquina de usinagem, por exemplo, pode participar da produção de componentes destinados a diversos pedidos.
Quando esse equipamento deixa de funcionar, diferentes ordens podem disputar a capacidade das máquinas restantes ou precisar aguardar sua recuperação.
Isso pode provocar:
Acúmulo de operações pendentes.
Alterações na sequência de fabricação.
Necessidade de revisar datas de conclusão.
Materiais aguardando processamento.
Dificuldade para acompanhar a situação dos pedidos.
Por isso, antes de modificar a programação, é necessário compreender quais atividades foram realmente afetadas.
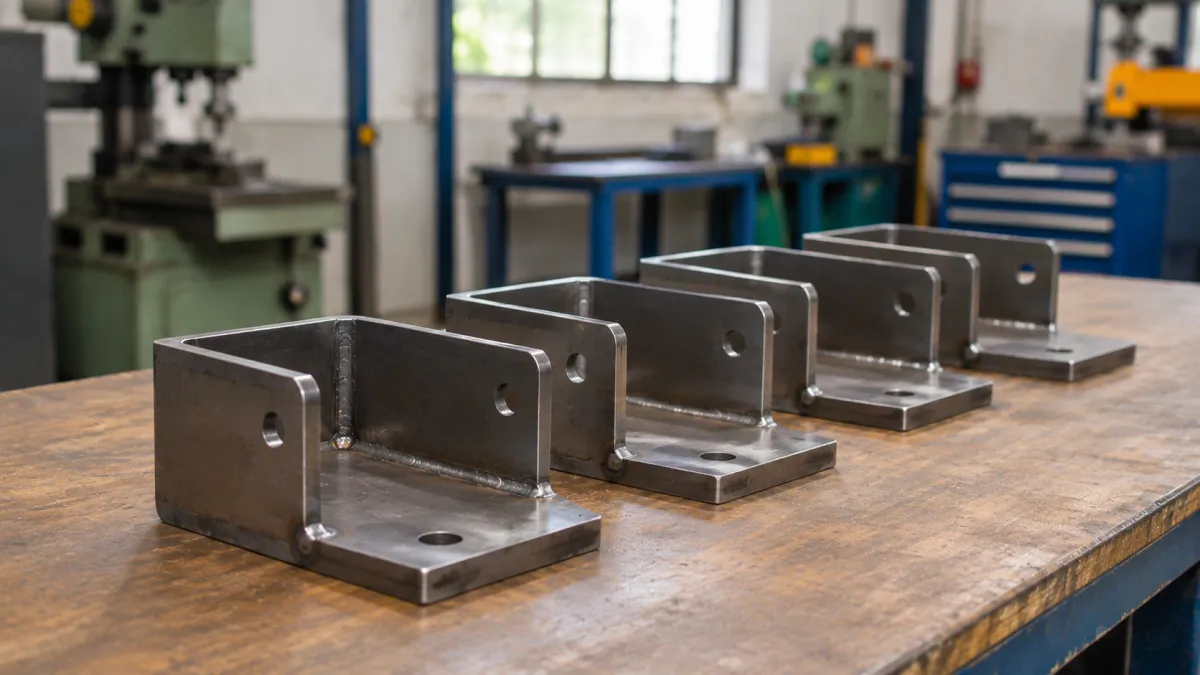
O primeiro passo para reorganizar a fabricação é identificar quais ordens dependem do equipamento indisponível.
Essa análise deve considerar tanto as atividades em execução quanto aquelas programadas para os próximos períodos.
O Sistema Indústria pode ser utilizado como apoio à consulta das informações produtivas, desde que os registros estejam atualizados e os recursos necessários estejam disponíveis na solução utilizada.
Antes de alterar qualquer ordem, é necessário identificar o equipamento que apresentou o problema.
O registro interno pode reunir:
Identificação da máquina.
Data e horário da parada.
Operação que estava sendo executada.
Ordem de produção relacionada.
Quantidade já processada.
Motivo conhecido ou inicialmente informado.
Situação do equipamento.
Previsão de retorno, quando existir uma estimativa confiável.
Não é necessário determinar imediatamente quando a máquina voltará a funcionar.
Caso a manutenção ainda esteja avaliando o problema, a previsão pode permanecer indefinida até que existam informações suficientes.
O importante é evitar que o planejamento continue considerando uma capacidade produtiva que não está disponível.
Depois de identificar a máquina, o responsável pelo PCP precisa consultar as ordens que dependem dela.
Para cada ordem, é importante verificar a quantidade planejada, o que já foi produzido e o saldo restante.
Exemplo prático:
Uma ordem prevê a fabricação de 600 componentes metálicos.
Antes da parada, 350 unidades foram concluídas na operação afetada.
Nesse caso, ainda existem 250 unidades que precisam passar pela máquina.
Se os registros estiverem corretos, o PCP poderá considerar essa quantidade na revisão do planejamento.
O mesmo levantamento deve ser realizado para as demais ordens que utilizam o equipamento.
Nem todas as etapas de fabricação precisam ser interrompidas quando uma máquina apresenta problemas.
É necessário verificar quais atividades dependem diretamente do equipamento e quais podem continuar de maneira independente.
Por exemplo, uma empresa pode continuar preparando determinadas matérias-primas enquanto aguarda a recuperação de uma máquina.
Por outro lado, não é recomendável antecipar grandes quantidades de componentes sem avaliar se haverá espaço, necessidade e condições adequadas para armazená-los.
Essa conferência ajuda a evitar que a reorganização resolva um problema e crie outro.
Após identificar os pedidos afetados, os dados precisam estar disponíveis para consulta e atualização.
Uma sequência recomendada é:
Identificação da parada → registro da ocorrência → conferência das ordens → análise das dependências → atualização da programação → acompanhamento dos resultados.
Cada etapa depende das informações obtidas anteriormente.
Quando os registros são incompletos, o PCP pode tomar decisões considerando quantidades ou condições que não correspondem à realidade da fábrica.
Por isso, utilizar um Sistema Indústria não substitui a necessidade de conferir fisicamente a situação da produção.
Depois de identificar as ordens afetadas, começa a etapa de reorganização das atividades.
O objetivo não deve ser simplesmente transferir todos os pedidos para outra data.
O PCP precisa analisar o que ainda pode ser produzido, quais equipamentos estão disponíveis e como distribuir as atividades de maneira viável.
As prioridades devem considerar diferentes fatores.
Entre os principais estão os prazos de entrega, a quantidade pendente, a disponibilidade de materiais e o tempo necessário para executar cada operação.
Imagine que uma indústria possui três ordens em andamento:
Pedido A: 100 peças, com entrega prevista para breve.
Pedido B: 400 peças, com prazo mais distante.
Pedido C: 150 peças, com parte da fabricação concluída.
Se todos dependem do equipamento indisponível, o PCP deverá avaliar a urgência e a possibilidade de execução de cada um.
O pedido com a data de entrega mais próxima merece atenção, mas isso não significa que ele sempre deva ser produzido primeiro.
Uma ordem pode depender de uma ferramenta indisponível, enquanto outra já possui todos os materiais e condições necessárias para continuar.
A programação deve considerar o conjunto dessas informações.
Um erro comum na reprogramação da produção é considerar que outra máquina poderá absorver imediatamente todas as atividades interrompidas.
Antes de tomar essa decisão, é necessário verificar se o equipamento alternativo já possui ordens programadas.
Também devem ser considerados os tempos de preparação, a capacidade de processamento e as limitações técnicas.
Um equipamento disponível durante parte do dia pode não ter capacidade suficiente para receber uma ordem completa.
Por isso, a reorganização pode exigir a divisão do trabalho em períodos ou a alteração da sequência de fabricação.
Após analisar as prioridades e a capacidade, o PCP pode definir uma nova sequência de execução.
Algumas possibilidades incluem:
Antecipar operações que não dependem da máquina parada.
Transferir atividades para equipamentos compatíveis.
Reorganizar ordens com prazos diferentes.
Reservar capacidade para pedidos mais urgentes.
Ajustar o início de determinadas operações.
Reavaliar o planejamento conforme novas informações da manutenção.
O Sistema Indústria pode contribuir para a organização dessas decisões por meio das informações de produção registradas.
Entretanto, uma programação atualizada só será útil se as alterações forem comunicadas e refletirem as condições reais da fábrica.
Transferir uma operação para outro equipamento pode ser uma alternativa quando existe capacidade disponível e compatibilidade técnica.
Entretanto, nem sempre duas máquinas que executam atividades semelhantes conseguem produzir o mesmo item nas mesmas condições.
Uma dobradeira, por exemplo, pode possuir limitações diferentes de outra em relação à espessura do material, às ferramentas necessárias ou às dimensões das peças.
Por isso, a transferência precisa ser analisada antes de ser autorizada.
O primeiro cuidado é avaliar se a máquina alternativa consegue executar a operação com segurança e atender às especificações do produto.
É importante conferir:
Tipo de operação necessária.
Características do material.
Capacidade técnica do equipamento.
Ferramentas e dispositivos exigidos.
Precisão e requisitos de qualidade.
Condições de segurança.
Disponibilidade na programação atual.
Não basta encontrar uma máquina que esteja parada.
Ela precisa ser adequada ao processo que será realizado.
Mesmo quando existe compatibilidade, pode ser necessário preparar o equipamento antes de iniciar a fabricação.
Essa preparação pode incluir ajustes, instalação de ferramentas, configuração de parâmetros e verificações de qualidade.
O tempo necessário deve entrar no novo planejamento.
Imagine que uma operação precise de duas horas de preparação antes de começar.
Se a máquina original tem previsão confiável de retorno em uma hora, transferir a produção pode não ser a alternativa mais adequada.
Por outro lado, quando a indisponibilidade será prolongada, a transferência pode fazer sentido, desde que os demais critérios sejam atendidos.
A decisão deve considerar o impacto completo da mudança.
| Situação identificada | Alternativa de organização | Cuidados necessários |
|---|---|---|
| Máquina apresenta falha inesperada | Interromper a operação afetada e revisar o planejamento | Registrar a ocorrência e respeitar os procedimentos de segurança |
| Existe outra máquina compatível | Avaliar a transferência da operação | Conferir capacidade, ferramentas e qualidade |
| Não existe equipamento alternativo | Reprogramar as ordens dependentes | Revisar prazos e quantidades pendentes |
| Existem outras operações independentes | Antecipar atividades que podem continuar | Verificar materiais e capacidade disponível |
| Manutenção já estava programada | Ajustar a sequência de fabricação antecipadamente | Considerar o período de indisponibilidade |
| Vários pedidos dependem da mesma máquina | Revisar a ordem de prioridade | Avaliar prazos, capacidade e materiais |
| Equipamento retorna ao funcionamento | Atualizar a programação das ordens | Confirmar a liberação segura para operação |
As alternativas apresentadas são orientações gerais de planejamento e precisam ser adaptadas às características de cada indústria.
Para compreender os cuidados relacionados à segurança dos equipamentos e às intervenções de manutenção, consulte a Norma Regulamentadora nº 12 (NR-12), disponível no Ministério do Trabalho e Emprego.
Quando a indústria depende de um único equipamento para executar determinada operação, a reorganização exige ainda mais atenção.
Nesse caso, não é possível simplesmente transferir todas as atividades para outra máquina.
O PCP precisa identificar o que ficará temporariamente interrompido e quais operações poderão continuar.
O primeiro passo é identificar as ordens que não podem avançar sem o equipamento.
Essas ordens devem ser diferenciadas daquelas que ainda possuem operações independentes disponíveis.
Por exemplo, uma fábrica que utiliza uma única máquina de usinagem pode continuar realizando atividades de corte, inspeção ou preparação de componentes, desde que essas etapas não dependam da operação interrompida.
A ideia é utilizar a capacidade disponível de maneira planejada, sem gerar volumes desnecessários de materiais aguardando processamento.
Quando não existe uma previsão confiável para o retorno da máquina, o PCP deve evitar estabelecer novos prazos como se o reparo já estivesse concluído.
É possível trabalhar inicialmente com diferentes cenários internos.
Por exemplo:
Cenário 1: A máquina retorna após uma intervenção de curta duração.
Cenário 2: O equipamento necessita de uma manutenção mais extensa.
Cenário 3: O retorno depende da chegada de componentes ou da realização de um serviço especializado.
Esses cenários não representam previsões garantidas.
Eles servem para orientar a análise dos impactos possíveis sobre os pedidos.
À medida que novas informações forem confirmadas, a programação deverá ser atualizada.
Antecipar etapas produtivas pode ajudar a aproveitar os equipamentos disponíveis, mas essa decisão precisa considerar o espaço físico e as necessidades reais da fábrica.
Imagine uma empresa que continue cortando chapas enquanto a dobradeira permanece indisponível.
Se o corte avançar muito além da capacidade de dobra prevista para depois do reparo, a fábrica poderá acumular uma quantidade elevada de peças semiacabadas.
Isso pode dificultar a movimentação de materiais, a identificação dos lotes e a organização das próximas atividades.
Um Sistema Indústria, utilizado com registros consistentes, pode apoiar a consulta das quantidades já produzidas e das etapas ainda pendentes.
O planejamento deve considerar não apenas o que pode ser produzido agora, mas também o que será possível processar posteriormente.
Quando várias ordens são executadas ao mesmo tempo, acompanhar todas as mudanças apenas por anotações dispersas pode dificultar o trabalho do PCP.
As informações sobre quantidades produzidas, pedidos pendentes e andamento das operações precisam estar organizadas para que o responsável compreenda a situação da fábrica.
Nesse contexto, um Sistema Indústria pode auxiliar a gestão ao centralizar informações produtivas e apoiar as decisões de planejamento, de acordo com as funcionalidades disponíveis.
As ordens de produção representam uma parte importante do controle industrial.
Elas permitem organizar as informações relacionadas à fabricação de determinados produtos.
Entre os dados que podem ser utilizados no acompanhamento estão:
Produto que será fabricado.
Quantidade prevista.
Quantidade produzida.
Saldo pendente.
Operações necessárias.
Situação atual da ordem.
Datas previstas para execução.
Quando uma máquina fica indisponível, essas informações ajudam a identificar quais ordens precisam ser avaliadas.
Por exemplo, se uma ordem prevê 1.000 unidades e já possui 700 concluídas, o gestor precisa considerar as 300 restantes antes de definir uma nova programação.
O saldo deverá corresponder à operação acompanhada, considerando também eventuais perdas, retrabalhos e registros ainda não confirmados.
Um dos principais benefícios da organização digital é facilitar o acesso aos registros utilizados no planejamento.
Em vez de depender exclusivamente de informações distribuídas entre diferentes documentos, o responsável pode consultar os dados concentrados em um ambiente de gestão, conforme os recursos contratados.
Isso não significa que o sistema identifica automaticamente todos os problemas da fábrica.
A qualidade das informações continua dependendo da maneira como as ordens, os apontamentos e as alterações são registrados.
Se a produção realizou uma quantidade diferente daquela informada, o planejamento poderá considerar um saldo incorreto.
Portanto, utilizar um Sistema Indústria exige processos claros para registrar e conferir os dados.
Depois que o PCP define uma nova sequência de fabricação, as informações precisam refletir o planejamento atualizado.
Quando o sistema oferece os recursos necessários, essa atualização pode envolver datas previstas, situações das ordens, prioridades ou demais dados de programação.
Também é importante verificar se as alterações foram compreendidas pelas áreas envolvidas na produção.
Uma ordem alterada no planejamento, mas executada conforme instruções antigas, pode provocar divergências entre o cronograma e a realidade.
Empresas que desejam organizar melhor as informações de fabricação podem conhecer o Sistema Indústria da Gestão Indústria.
A avaliação de uma solução deve considerar as necessidades da fábrica, como acompanhamento de ordens, controle das quantidades produzidas e organização dos processos produtivos.
Antes de adotar uma ferramenta, é importante verificar quais funcionalidades estão efetivamente disponíveis e como elas se relacionam com a rotina da empresa.
O uso de um Sistema Indústria deve complementar um processo de planejamento bem definido, e não substituir a conferência das informações e a análise das condições de produção.
Alterar a programação é apenas uma parte do trabalho.
Depois da reorganização, o PCP precisa acompanhar se as novas atividades estão sendo realizadas conforme o planejamento.
Esse acompanhamento permite identificar diferenças entre a quantidade prevista e a quantidade efetivamente produzida.
O primeiro cuidado é identificar quanto ainda precisa ser fabricado.
Imagine uma ordem de produção de 900 unidades.
Se 550 unidades já foram concluídas, o saldo inicial é de 350 unidades.
Esse cálculo é simples, mas deve ser baseado em registros confiáveis.
Também é necessário verificar se existem peças com problemas de qualidade, materiais em processamento ou apontamentos ainda pendentes.
Conforme as operações avançam, as quantidades realizadas precisam ser registradas.
Os apontamentos ajudam a demonstrar o andamento das atividades e permitem comparar o resultado com a programação.
Quando os registros são realizados somente vários dias depois, as informações disponíveis podem não representar a situação atual.
Por isso, a empresa deve definir uma rotina adequada para atualizar seus controles.
O registro de uma quantidade não encerra necessariamente a conferência.
O responsável deve verificar se os apontamentos correspondem ao que foi efetivamente produzido e se os produtos atendem aos critérios aplicáveis para serem considerados concluídos.
Também é necessário identificar possíveis diferenças de quantidade.
Essa conferência reduz o risco de planejar uma nova operação com base em informações incorretas.
Os registros de produção precisam ser considerados na programação vigente.
Se uma ordem avançou mais rapidamente do que o previsto, o PCP poderá avaliar a possibilidade de antecipar outra atividade.
Se houve uma nova interrupção, será necessário revisar a sequência programada.
Essa integração depende dos recursos utilizados e dos procedimentos internos da empresa.
Um Sistema Indústria pode apoiar a organização dessas informações, desde que os dados sejam atualizados corretamente.
Depois de atualizar o planejamento, é importante acompanhar os pedidos que dependem das operações reorganizadas.
O responsável deve observar:
Quantidades ainda pendentes.
Operações que precisam ser concluídas.
Datas previstas de fabricação.
Capacidade disponível dos equipamentos.
Novas ocorrências que possam interferir na programação.
A frequência desse acompanhamento pode variar conforme o volume de ordens e as características do processo produtivo.
Por último, o PCP deve avaliar se as mudanças realizadas estão permitindo o avanço dos pedidos.
Algumas perguntas ajudam nessa análise:
As ordens prioritárias estão avançando?
Existem equipamentos sobrecarregados?
Alguma etapa está acumulando materiais?
Os prazos atualizados continuam viáveis?
A máquina que retornou da manutenção já foi considerada no planejamento?
As respostas permitem identificar a necessidade de novos ajustes.
O processo segue uma lógica contínua:
Planejamento → registro → conferência → integração → acompanhamento → análise.
Essa sequência ajuda a manter o controle da produção alinhado às condições reais da fábrica.
Não é possível garantir que uma indústria nunca terá equipamentos indisponíveis.
Entretanto, algumas práticas podem ajudar a organização a lidar melhor com essas situações.
O objetivo é tornar as informações mais acessíveis e permitir que o PCP identifique alternativas antes que os problemas afetem um número maior de ordens.
A manutenção preventiva envolve intervenções planejadas para verificar e conservar as condições dos equipamentos, conforme os procedimentos técnicos aplicáveis.
Quando existe uma programação de manutenção, o PCP pode considerar os períodos previstos de indisponibilidade durante a organização das ordens.
Isso permite avaliar antecipadamente a sequência das operações.
Por exemplo, se uma máquina precisará ficar indisponível durante um período definido, a empresa poderá analisar quais ordens devem ser programadas antes ou depois da intervenção.
A programação deve respeitar as condições de segurança e as orientações técnicas de manutenção.
A NR-12 do Ministério do Trabalho e Emprego estabelece requisitos relacionados à segurança de máquinas e equipamentos, incluindo cuidados com intervenções e manutenção.
A necessidade de concluir pedidos não justifica utilizar equipamentos sem as condições adequadas de segurança.
O histórico das ocorrências permite conhecer melhor os problemas enfrentados pela fábrica.
Entre as informações úteis estão o equipamento afetado, o motivo identificado, o período de indisponibilidade e as intervenções realizadas.
Esses registros podem ajudar a perceber se determinada máquina apresenta problemas recorrentes.
Entretanto, uma análise confiável depende de registros consistentes e de uma classificação adequada das ocorrências.
Não basta anotar apenas que a máquina apresentou defeito.
Sempre que possível, o registro técnico deve indicar a causa confirmada e as medidas adotadas, sem substituir o diagnóstico realizado pelos responsáveis habilitados.
Algumas máquinas participam de várias etapas ou são utilizadas para fabricar uma grande quantidade de produtos.
Outras executam operações específicas que não podem ser transferidas para equipamentos alternativos.
Conhecer essas diferenças ajuda a indústria a compreender quais indisponibilidades podem causar maior impacto no planejamento.
Uma maneira prática de realizar essa avaliação é identificar:
Quantas ordens dependem de cada equipamento.
Quais operações não possuem alternativas.
Quais máquinas são compartilhadas por diferentes produtos.
Quais etapas precisam ser concluídas antes de outras operações.
Quais equipamentos possuem períodos de manutenção já previstos.
Essas informações ajudam o PCP a preparar alternativas de programação.
Quando uma máquina apresenta um problema, as informações precisam circular entre os responsáveis pelas atividades relacionadas.
A manutenção deve comunicar a situação do equipamento e as informações técnicas disponíveis.
O PCP precisa avaliar os impactos sobre as ordens e reorganizar a programação quando necessário.
Já a produção deve acompanhar as orientações atualizadas para executar as atividades compatíveis com os recursos disponíveis.
A falta de alinhamento pode fazer com que diferentes áreas trabalhem considerando cronogramas diferentes.
Um Sistema Indústria pode apoiar a organização dos dados produtivos, mas os procedimentos de comunicação e a definição das responsabilidades continuam sendo necessários.
A capacidade produtiva representa quanto uma empresa consegue fabricar considerando os recursos disponíveis e as condições de operação.
Para elaborar um planejamento viável, o PCP precisa considerar os equipamentos, os tempos de processamento, a preparação das operações e as indisponibilidades conhecidas.
Quando uma máquina fica parada, a capacidade disponível para determinadas atividades pode diminuir.
Por isso, não é adequado manter automaticamente o mesmo cronograma sem verificar se ele continua possível.
O Sebrae aborda a programação da produção, o planejamento da capacidade produtiva, a coleta de dados e a gestão de gargalos em sua Ficha Técnica de Planejamento e Controle da Produção — Sebraetec.
Esses aspectos ajudam a compreender por que o planejamento precisa considerar tanto a demanda quanto os recursos disponíveis.
A organização da fábrica depende de informações confiáveis e de procedimentos que permitam adaptar a programação às mudanças da rotina industrial.
Quando uma máquina fica indisponível, o responsável não precisa começar imediatamente pela alteração de todos os pedidos.
O caminho mais adequado é compreender o problema, identificar as ordens afetadas, avaliar a capacidade restante e definir quais atividades poderão continuar.
Uma rotina simples de conferência pode ajudar o PCP a identificar mudanças na disponibilidade dos recursos.
Antes de confirmar a programação, é importante verificar se as máquinas previstas estão disponíveis e se os materiais necessários podem ser utilizados.
Durante a execução, os apontamentos permitem acompanhar o andamento das ordens.
Quando ocorre uma mudança, o planejamento pode ser revisado considerando os dados atualizados.
Essa rotina não precisa ser excessivamente complexa.
O importante é que as informações utilizadas para tomar decisões correspondam às condições reais da fábrica.
A empresa também pode estabelecer um procedimento interno para orientar a reorganização das atividades quando um equipamento apresenta problemas.
Esse procedimento pode definir:
Como registrar a indisponibilidade da máquina.
Quem deve receber a informação sobre a parada.
Como identificar as ordens afetadas.
Quais critérios utilizar para revisar prioridades.
Como conferir a capacidade dos equipamentos alternativos.
Como atualizar a programação e acompanhar as mudanças.
A existência de um procedimento não elimina a necessidade de analisar cada ocorrência separadamente.
Uma falha elétrica, uma manutenção programada e a substituição de um componente podem exigir decisões diferentes.
O planejamento se torna mais confiável quando os registros acompanham a execução das atividades.
Por isso, a empresa precisa definir como serão realizados os apontamentos, as conferências e as atualizações das ordens.
Um Sistema Indústria pode ajudar a reunir essas informações, permitindo que os responsáveis consultem os dados necessários para organizar o trabalho.
Entretanto, nenhuma ferramenta garante bons resultados quando os processos internos apresentam falhas ou quando os registros não representam a realidade.
A qualidade das decisões depende da combinação entre informações corretas, acompanhamento das atividades e conhecimento das limitações produtivas.
Antes de escolher uma solução de gestão, a indústria deve identificar quais informações precisa acompanhar diariamente.
Empresas que trabalham com diferentes etapas de fabricação, por exemplo, podem necessitar de maior organização das ordens, dos saldos de produção e das operações executadas.
Também é importante considerar a facilidade de consulta e a adequação da ferramenta aos processos existentes.
Para conhecer uma opção de gestão industrial, acesse o site Gestão Indústria e confira as informações disponibilizadas sobre a solução.
Ao avaliar um Sistema Indústria, considere principalmente como os recursos oferecidos podem apoiar o planejamento, o registro e o acompanhamento das atividades realizadas na fábrica.
Quando uma máquina fica indisponível, a indústria precisa reorganizar suas atividades para reduzir os impactos sobre os pedidos em andamento. Identificar as ordens afetadas, conferir as quantidades pendentes, avaliar equipamentos alternativos e revisar os prazos são medidas importantes para manter o planejamento alinhado à capacidade produtiva disponível.
O Sistema Indústria pode auxiliar nessa organização ao facilitar o acompanhamento das informações de fabricação e apoiar o controle das ordens de produção. Entretanto, os resultados dependem de registros atualizados, processos bem definidos e acompanhamento constante das atividades.
Além disso, manter uma rotina de manutenção, conhecer os equipamentos mais importantes para a fabricação e estabelecer procedimentos para situações inesperadas ajuda a empresa a tomar decisões com mais segurança.
Com um planejamento da produção industrial organizado e uma reprogramação da produção baseada em informações confiáveis, é possível aproveitar melhor os recursos disponíveis e acompanhar os pedidos mesmo diante de imprevistos.
Para conhecer uma solução que pode apoiar a organização dos processos produtivos da sua empresa, acesse o Sistema Indústria da Gestão Indústria e confira os recursos disponíveis para a gestão da fabricação.
1.Sistema Indústria: Como Funciona da Produção ao Estoque na Prática
2.Sistema Indústria: Como Controlar os Gastos de Produção e Proteger a Margem de Lucro?
O GestãoIND é um site especializado em soluções de gestão empresarial para indústrias, metalúrgicas e empresas de manufatura. Seu principal produto é um sistema ERP industrial em nuvem, com PCP integrado e possibilidade de personalização, desenvolvido para conectar o planejamento da produção às operações do chão de fábrica.

O GestãoIND integra PCP, estoque, fiscal e chão de fábrica em um ERP feito para indústria.
Solicitar demonstração Ver soluções