Programação Planejamento e Controle da Produção: Quais São as Principais Etapas?
A Programação Planejamento e Controle da Produção reúne atividades essenciais para organizar o…
Entenda como comparar o planejamento com os resultados reais da produção e identificar desvios com mais rapidez.
A rotina industrial depende de planejamento, mas elaborar um plano de produção não significa que tudo ocorrerá exatamente conforme o previsto. Durante a execução, diferentes situações podem modificar prazos, quantidades, consumo de materiais e utilização dos recursos. Uma máquina pode parar, uma matéria-prima pode chegar com atraso, um lote pode apresentar perdas acima do esperado ou determinada operação pode levar mais tempo do que foi considerado inicialmente.
Por esse motivo, acompanhar a diferença entre aquilo que foi planejado e aquilo que realmente aconteceu é uma atividade importante para aumentar a confiabilidade das decisões relacionadas à produção. A Programação Planejamento e Controle da Produção ajuda justamente a organizar esse processo, permitindo estabelecer metas, programar operações, acompanhar ordens e analisar os resultados obtidos no chão de fábrica.
Esse acompanhamento não deve acontecer apenas quando a produção termina. Quanto mais cedo um desvio for identificado, maiores são as possibilidades de avaliar suas causas e realizar ajustes antes que o problema comprometa outras ordens, gere falta de produtos, aumente custos ou provoque atrasos nas entregas.
Para isso, é necessário trabalhar com informações confiáveis. Quantidade produzida, tempo utilizado, perdas, materiais consumidos, paradas e andamento das ordens são alguns dos dados que permitem comparar o previsto com o realizado.
Ao longo deste conteúdo, será possível entender como organizar essa comparação, quais indicadores podem ser utilizados, por que os desvios acontecem e como transformar os resultados reais da produção em informações úteis para melhorar os próximos planejamentos.
A Programação Planejamento e Controle da Produção reúne atividades utilizadas para organizar aquilo que será produzido, determinar como a produção acontecerá e acompanhar se o plano está sendo executado conforme o esperado.
Na prática, esses processos ajudam a responder perguntas importantes para a operação industrial: quais produtos precisam ser fabricados, em quais quantidades, quando a produção deve começar, quais materiais serão necessários, quais máquinas serão utilizadas, qual é a capacidade disponível e quando cada ordem deve ser concluída.
Embora planejamento, programação e controle façam parte do mesmo processo, cada etapa possui uma função específica.
O planejamento trabalha com uma visão antecipada daquilo que deverá acontecer. Antes de liberar as atividades para o chão de fábrica, é necessário analisar demanda, pedidos, estoque, materiais disponíveis, capacidade e prazos.
Entre as principais informações consideradas estão os produtos que precisam ser fabricados, as quantidades necessárias, a disponibilidade dos materiais, os recursos produtivos e os períodos disponíveis para execução.
Se uma empresa precisa produzir 5.000 unidades durante determinada semana, por exemplo, não basta registrar essa quantidade como uma meta. É necessário verificar se existem matéria-prima, máquinas, pessoas e tempo disponíveis para cumprir o volume previsto.
Um planejamento elaborado sem considerar essas limitações pode gerar uma programação difícil ou impossível de executar.
A programação transforma o planejamento em atividades concretas. Nessa etapa, define-se quando cada ordem será iniciada, qual sequência deverá ser seguida e quais recursos serão utilizados.
É possível determinar, por exemplo, que uma ordem seja produzida pela manhã em determinada máquina e que outra seja iniciada somente após sua conclusão. A sequência pode considerar prazos dos pedidos, disponibilidade de materiais, capacidade dos equipamentos e prioridades comerciais.
A programação também ajuda a evitar conflitos. Quando diferentes ordens precisam utilizar a mesma máquina no mesmo período, é necessário definir prioridades e distribuir adequadamente a carga de trabalho.
Assim, a empresa deixa de trabalhar somente com uma previsão ampla e passa a possuir uma organização operacional para executar aquilo que foi planejado.
O controle acompanha o que realmente está acontecendo.
Enquanto o planejamento determina aquilo que deveria ocorrer e a programação organiza a execução, o controle verifica se as ordens estão seguindo o plano estabelecido.
É nesse momento que informações do chão de fábrica se tornam fundamentais. Quantidades produzidas, tempos, perdas, paradas, materiais utilizados e conclusão das etapas precisam ser registrados.
Quando esses dados são comparados ao planejamento, é possível identificar desvios.
Se uma operação foi programada para durar cinco horas e levou sete, existe uma diferença que precisa ser compreendida. O mesmo vale para uma ordem planejada para produzir 600 peças que terminou com apenas 520 unidades aprovadas.
A função do controle não é apenas apontar que houve diferença. Seu objetivo também é fornecer informações para que responsáveis pela produção possam investigar as causas, ajustar a programação e melhorar os próximos planejamentos.
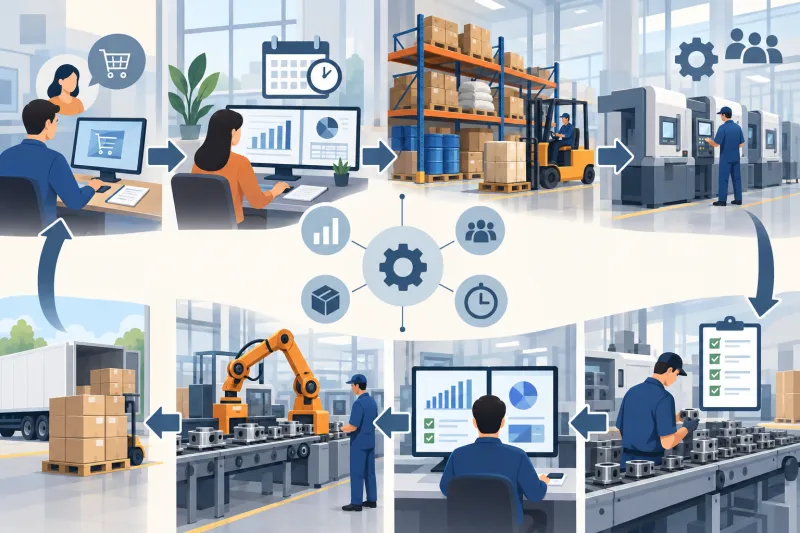
Dessa maneira, planejamento, programação e controle formam um ciclo. A empresa planeja, executa, registra os resultados, compara os dados e utiliza aquilo que aprendeu para tornar as próximas decisões mais precisas.
A comparação entre o planejado e o realizado é uma das análises mais importantes dentro da Programação Planejamento e Controle da Produção, pois permite entender até que ponto a operação conseguiu executar aquilo que estava previsto.
O planejado representa uma expectativa baseada nas informações disponíveis antes da execução. Já o realizado corresponde aos resultados que realmente foram obtidos no processo produtivo.
Quando esses dois cenários são comparados, os responsáveis conseguem identificar diferenças de quantidade, tempo, consumo, perdas, capacidade e cumprimento de prazos.
O planejamento determina os resultados esperados para determinado período ou ordem de produção.
Uma indústria pode planejar fabricar 2.000 unidades em um turno, utilizando determinada quantidade de matéria-prima e oito horas de máquina. Esses valores passam a funcionar como uma referência para acompanhar a execução.
O planejado pode envolver diferentes elementos, como:
quantidade que deve ser produzida;
início previsto;
término previsto;
duração das operações;
máquinas necessárias;
operadores envolvidos;
materiais que serão consumidos;
perdas consideradas aceitáveis;
custo esperado;
data de conclusão.
Esses dados devem ser construídos com base em informações confiáveis. Caso os tempos cadastrados sejam muito diferentes da realidade ou a capacidade da máquina esteja superestimada, a comparação posterior perde qualidade.
Por isso, planejar não significa simplesmente estabelecer metas. É necessário considerar as condições reais da operação.
O realizado corresponde ao que efetivamente ocorreu durante a execução da ordem.
Se o planejamento previa produzir 1.000 unidades e foram concluídas 920 unidades aprovadas, o realizado é 920.
Da mesma maneira, se a produção deveria consumir 500 quilos de matéria-prima, mas foram utilizados 540 quilos, o consumo real precisa ser registrado para permitir a análise.
Quanto maior a qualidade dos apontamentos, mais confiável será essa comparação.
O realizado pode incluir quantidades boas, perdas, refugos, tempo trabalhado, períodos de parada, consumo de materiais, início, término e outros acontecimentos que impactaram a ordem.
Considere uma ordem com a seguinte programação:
Planejado: 1.000 unidades em 8 horas.
Ao encerrar o turno, foram produzidas 850 unidades nas mesmas 8 horas.
Existe uma diferença de 150 unidades em relação à meta. Entretanto, apenas identificar essa diferença não é suficiente.
É necessário investigar o que aconteceu.
A máquina ficou parada? Houve falta de material? A velocidade considerada no planejamento estava acima da capacidade real? O processo apresentou retrabalho? Foram produzidas peças que posteriormente precisaram ser descartadas?
Dependendo da causa, a decisão será diferente.
Se a máquina apresentou uma falha isolada, talvez seja necessário realizar manutenção. Se o problema acontece frequentemente, o planejamento de capacidade pode estar incorreto. Caso as perdas sejam elevadas, a análise deverá se concentrar no processo ou na qualidade.
Por isso, a comparação planejado x realizado deve funcionar como um ponto de partida para compreender a operação.
Quando realizada continuamente, ela transforma o chão de fábrica em uma importante fonte de dados para aperfeiçoar o planejamento futuro.
Para que a Programação Planejamento e Controle da Produção ofereça uma visão confiável sobre o desempenho da fábrica, é necessário comparar informações que realmente ajudem a compreender a execução das ordens.
A análise não deve se limitar à quantidade final produzida. Uma ordem pode atingir a meta de unidades, mas consumir muito mais material, utilizar mais horas de máquina ou gerar perdas superiores ao esperado.
Por isso, diferentes dados precisam ser observados em conjunto.
Uma das comparações mais simples é verificar quantas unidades deveriam ser produzidas e quantas realmente foram concluídas.
Esse dado mostra se a produção conseguiu atingir o volume previsto.
Entretanto, é importante separar quantidade produzida de quantidade aprovada. Se foram fabricadas 1.000 peças, mas 80 foram descartadas por problemas de qualidade, o resultado efetivamente disponível pode ser de apenas 920 unidades.
Essa diferença interfere diretamente no estoque e no atendimento dos pedidos.
O tempo é outro dado fundamental.
Cada ordem pode possuir uma duração prevista, considerando preparação, fabricação e demais operações necessárias.
Depois da execução, deve-se verificar quanto tempo foi realmente utilizado.
Uma diferença pequena pode ser normal, mas variações frequentes indicam que algum aspecto precisa ser revisado.
Tempos cadastrados incorretamente, equipamentos com desempenho inferior, setups demorados e interrupções são exemplos de fatores que podem ampliar o tempo real.
O planejamento normalmente considera determinada quantidade de matéria-prima para produzir um lote.
Durante a execução, o consumo efetivo deve ser registrado.
Se a quantidade real for constantemente maior do que a prevista, podem existir perdas, problemas no processo, fichas técnicas incorretas ou baixa eficiência no aproveitamento dos materiais.
Essa informação também é importante para o estoque, pois consumos diferentes dos previstos podem alterar saldos e necessidades de compra.
O acompanhamento das perdas ajuda a entender quanto da produção não se transformou em produto aproveitável.
É possível estabelecer uma previsão ou percentual aceitável e comparar com os dados reais.
Quando as perdas ficam acima do esperado, é necessário investigar máquinas, matéria-prima, método de produção, treinamento e outros fatores relacionados ao processo.
Registrar apenas a quantidade boa pode esconder problemas importantes.
As datas e horários ajudam a verificar o cumprimento da programação.
Uma ordem pode atingir a quantidade planejada, mas ser finalizada depois do prazo necessário para a próxima etapa ou para a entrega ao cliente.
Por isso, o controle deve considerar tanto volume quanto prazo.
Uma máquina pode possuir oito horas disponíveis em determinado turno, mas não necessariamente trabalhar durante todas elas.
Paradas para manutenção, ajustes, falta de material, espera de operador ou outras situações reduzem o tempo produtivo.
Registrar a causa e a duração das paradas ajuda a identificar onde a capacidade está sendo perdida.
Quando possível, a comparação também deve incluir custos.
Horas adicionais, maior consumo de matéria-prima, perdas e retrabalho podem fazer com que determinada ordem custe mais do que inicialmente calculado.
Esse acompanhamento ajuda a entender como a eficiência operacional interfere nos resultados financeiros.
| Informação | Planejado | Realizado | O que analisar |
|---|---|---|---|
| Quantidade | Meta de produção | Quantidade produzida | Diferença de volume |
| Tempo | Horas previstas | Horas utilizadas | Atrasos ou ganhos |
| Materiais | Consumo previsto | Consumo efetivo | Desperdícios e variações |
| Perdas | Limite estimado | Perdas registradas | Eficiência do processo |
| Prazo | Data programada | Data concluída | Cumprimento da programação |
| Custo | Custo previsto | Custo efetivo | Impacto das variações |
Ao reunir essas informações, a análise se torna mais completa. Em vez de observar somente se a ordem terminou, a empresa passa a compreender como ela foi executada e quais fatores influenciaram seu resultado.
O acompanhamento contínuo é uma parte essencial da Programação Planejamento e Controle da Produção. Esperar a ordem ser encerrada para descobrir que houve atraso ou baixa produtividade reduz as possibilidades de agir durante o processo.
O objetivo deve ser acompanhar a execução conforme os dados são gerados no chão de fábrica.
A ordem de produção funciona como uma referência para a execução.
Ela deve informar de maneira objetiva aquilo que precisa ser fabricado, quantidade, produto, prazo e, conforme a estrutura da empresa, operações, materiais e recursos necessários.
Se a equipe não sabe exatamente qual é a meta, torna-se mais difícil avaliar o andamento.
Uma ordem bem definida também facilita a comparação posterior, pois o valor planejado fica registrado antes do início da execução.
Os apontamentos representam o que realmente aconteceu durante a fabricação.
Entre os principais registros estão:
quantidade produzida;
quantidade aprovada;
perdas;
refugos;
horário de início;
horário de término;
tempo trabalhado;
paradas;
materiais consumidos.
Os apontamentos precisam ser realizados com regularidade e seguindo critérios padronizados.
Quando cada operador registra as informações de uma maneira diferente, os dados se tornam difíceis de comparar.
Por isso, é importante estabelecer quais eventos devem ser registrados e como os registros serão realizados.
Uma ordem não precisa chegar ao final para ser analisada.
Suponha que uma ordem tenha duração estimada de oito horas e meta de 800 unidades. Depois de quatro horas, foram concluídas apenas 250.
Esse resultado pode indicar que a meta está em risco.
Nesse caso, acompanhar o andamento permite verificar imediatamente se existe alguma dificuldade e se uma intervenção é necessária.
Essa análise antecipada ajuda a evitar que o problema seja descoberto apenas no final do turno.
Sempre que ocorrer uma situação que altere o desempenho, é importante registrar a causa.
Informações genéricas como “atraso na produção” possuem pouco valor para análise.
É mais útil saber se o atraso foi causado por falta de matéria-prima, manutenção, setup, espera por aprovação, retrabalho ou outra ocorrência específica.
Com o tempo, esses registros ajudam a identificar quais problemas aparecem com maior frequência.
Os dados precisam refletir a situação atual da fábrica.
Quando apontamentos são realizados somente no final do dia ou vários dias depois, os responsáveis trabalham com uma visão desatualizada da operação.
Atualizações frequentes permitem verificar quais ordens estão dentro do previsto, quais estão próximas do limite e quais já apresentam desvios.
Uma forma simples de acompanhar a execução é comparar quanto da meta já foi produzido com quanto do tempo disponível já foi utilizado.
Imagine uma ordem planejada para 1.000 unidades em dez horas.
Depois de cinco horas, aproximadamente metade do tempo foi consumida. Caso apenas 250 unidades tenham sido concluídas, existe um sinal de que o ritmo real está abaixo da programação.
Essa comparação não substitui análises mais detalhadas, mas ajuda a identificar rapidamente situações que precisam de atenção.
O acompanhamento também depende de comunicação.
A equipe responsável pelo planejamento precisa conhecer as dificuldades encontradas na execução, enquanto o chão de fábrica precisa receber informações claras sobre prioridades e alterações na programação.
Quando essas áreas trabalham isoladamente, o planejamento pode continuar considerando condições que já não representam a realidade.
Ao manter esse fluxo de informações, os ajustes passam a ocorrer com maior agilidade e os dados reais começam a contribuir para decisões futuras.
Os indicadores transformam informações da Programação Planejamento e Controle da Produção em medidas que facilitam a análise do desempenho produtivo.
Eles permitem observar tendências, comparar períodos e identificar operações que constantemente ficam abaixo das metas estabelecidas.
Entretanto, utilizar muitos indicadores sem um objetivo definido pode dificultar a análise. O ideal é selecionar métricas relacionadas aos problemas e metas da operação.
A aderência ao plano mostra quanto daquilo que foi programado conseguiu ser executado conforme o previsto.
A empresa pode avaliar, por exemplo, quantas ordens programadas para determinada semana foram concluídas dentro do período planejado.
Se 20 ordens estavam previstas e somente 15 foram concluídas conforme a programação, é necessário analisar o motivo das cinco restantes.
Esse indicador ajuda a avaliar a confiabilidade do planejamento e a capacidade da operação de seguir aquilo que foi definido.
A produtividade relaciona os resultados obtidos aos recursos ou ao tempo utilizados.
Uma análise simples pode comparar quantidade produzida por hora.
Se uma máquina normalmente produz 100 peças por hora e passa a produzir 75, essa redução merece atenção.
A produtividade também pode variar entre produtos, processos e equipamentos. Por isso, comparações devem considerar condições equivalentes.
O índice de perdas mostra quanto do material ou da produção não resultou em produto aproveitável.
Uma operação planejada para apresentar 2% de perda que constantemente registra 6% indica uma diferença relevante.
O acompanhamento permite avaliar se o problema está relacionado à matéria-prima, equipamento, operação, regulagem ou método utilizado.
Reduzir perdas pode melhorar simultaneamente produtividade, consumo de materiais e custos.
Esse indicador acompanha quantas ordens foram concluídas na data esperada.
Atrasos frequentes podem indicar programação acima da capacidade disponível, problemas de abastecimento, paradas excessivas ou tempos de produção pouco realistas.
É importante analisar não apenas a quantidade de ordens atrasadas, mas também o tamanho do atraso.
Uma ordem concluída algumas horas depois do previsto possui um impacto diferente de uma ordem que permanece vários dias pendente.
Essa comparação avalia a duração planejada para determinada operação ou ordem e o tempo efetivamente utilizado.
Quando o tempo real é constantemente superior ao previsto, pode ser necessário revisar o cadastro utilizado para planejar.
Também é possível identificar quais operações possuem maior variação.
Se praticamente todas as ordens passam por atraso em determinada etapa, essa etapa pode representar um gargalo.
A capacidade utilizada ajuda a compreender quanto dos recursos produtivos disponíveis está sendo efetivamente utilizado.
Entretanto, trabalhar próximo da capacidade máxima não significa necessariamente possuir alta eficiência.
Se parte do tempo é consumida com retrabalho ou produção de itens que não atendem aos padrões, o recurso pode estar ocupado sem gerar o resultado esperado.
Por isso, esse indicador precisa ser interpretado junto com produtividade e qualidade.
O objetivo de um indicador não é apenas construir relatórios.
Se a análise mostra queda constante na produtividade de determinado equipamento, o passo seguinte deve ser investigar o motivo.
Caso as perdas estejam aumentando, é necessário avaliar suas causas.
Os indicadores tornam-se realmente úteis quando ajudam os responsáveis a identificar problemas, priorizar ações e verificar se as melhorias implantadas estão produzindo resultados.
Mesmo com uma Programação Planejamento e Controle da Produção bem organizada, é natural que existam diferenças entre aquilo que foi planejado e aquilo que realmente aconteceu. O problema surge quando os desvios são frequentes, elevados ou não possuem suas causas investigadas.
Compreender os motivos dessas diferenças é essencial para melhorar a qualidade do planejamento.
Uma ordem pode estar corretamente programada, mas não conseguir iniciar porque os materiais necessários não estão disponíveis.
Isso pode ocorrer por atraso de fornecedor, erro de saldo, consumo acima do previsto ou compras realizadas fora do prazo necessário.
Quando esse problema é frequente, a programação precisa estar mais integrada às informações de estoque e compras.
Equipamentos indisponíveis alteram diretamente a capacidade produtiva.
Uma máquina que deveria operar durante oito horas pode ficar parada por duas horas e comprometer o volume previsto.
Registrar duração e motivo da parada ajuda a avaliar se o problema é pontual ou recorrente.
Falhas inesperadas geram alterações na sequência das ordens e podem obrigar a equipe a redistribuir a produção para outros equipamentos.
Quando possível, o histórico de manutenção e paradas pode contribuir para um planejamento mais realista.
Produtos fora da especificação aumentam perdas e retrabalho.
Mesmo que determinada máquina tenha produzido a quantidade prevista, a quantidade efetivamente aprovada pode ficar abaixo da meta.
Por isso, qualidade e produção precisam ser analisadas em conjunto.
O retrabalho consome capacidade que poderia ser utilizada em novas ordens.
Uma peça que precisa voltar para determinada operação ocupa novamente máquina, operador e tempo.
Se esse esforço não for registrado, a utilização dos recursos pode parecer diferente da realidade.
O planejamento depende dos dados utilizados.
Se determinado processo leva normalmente 20 minutos, mas está cadastrado com duração de 12 minutos, todas as programações que utilizarem esse parâmetro estarão subestimadas.
A comparação entre planejado e realizado ajuda a identificar esse tipo de situação.
Pedidos urgentes ou alterações comerciais podem modificar a sequência da produção.
Quando uma nova ordem é colocada na frente das demais, as datas anteriormente planejadas podem ser afetadas.
Essas mudanças precisam ser registradas para que atrasos posteriores não sejam interpretados de maneira incorreta.
Também existem situações em que a quantidade planejada simplesmente ultrapassa a capacidade disponível.
Isso pode acontecer quando a demanda cresce sem que a empresa revise os limites de máquinas, turnos ou equipes.
Nesse cenário, o problema não é necessariamente execução ruim, mas um plano incompatível com os recursos disponíveis.
Registrar que uma ordem ficou atrasada é apenas o primeiro passo.
É necessário descobrir por que isso aconteceu.
Quando a empresa começa a classificar as causas dos desvios, torna-se possível verificar quais problemas aparecem com maior frequência.
Se a maioria dos atrasos estiver ligada à falta de materiais, a prioridade pode ser revisar abastecimento e compras. Se as principais ocorrências estiverem relacionadas a máquinas, manutenção e capacidade precisam ser analisadas.
Assim, o desvio deixa de ser apenas uma diferença numérica e passa a fornecer informações para melhorar os processos.
Quando a Programação Planejamento e Controle da Produção identifica diferenças entre o previsto e o realizado, o próximo passo é avaliar quais ações podem reduzir o impacto dos desvios atuais e evitar que o mesmo problema continue acontecendo.
Nem toda diferença exige uma mudança imediata. Pequenas variações podem fazer parte do processo. Entretanto, desvios frequentes ou que comprometem pedidos, custos e capacidade precisam ser tratados.
Uma ordem atrasada pode afetar todas as atividades que estavam programadas depois dela.
Nessas situações, a programação precisa ser revista.
Isso pode envolver alterar sequências, redistribuir recursos ou atualizar datas.
A reprogramação deve considerar prioridades reais. Antecipar uma ordem pode resolver um problema comercial, mas também pode gerar atraso em outros pedidos. Por isso, é necessário avaliar os impactos antes de realizar mudanças.
Se uma etapa apresenta atrasos constantes, é importante verificar se os recursos destinados a ela são suficientes.
Máquinas, operadores, ferramentas e horários disponíveis precisam estar alinhados à carga planejada.
Caso uma máquina possua capacidade para produzir 500 unidades por dia, programar continuamente 700 unidades fará com que o atraso se repita.
Nesse cenário, apenas pressionar a operação para atingir a meta não resolve a causa.
Ordens liberadas sem todos os insumos necessários podem parar durante a execução.
Uma alternativa é verificar a disponibilidade antes da liberação.
Também é importante analisar materiais críticos, prazos de fornecedores e níveis de estoque.
Quando produção, estoque e compras compartilham informações atualizadas, é possível antecipar possíveis faltas.
O histórico real pode mostrar que determinados tempos precisam ser atualizados.
Se uma operação planejada para uma hora leva, em média, uma hora e vinte minutos durante vários meses, manter o parâmetro antigo continuará gerando programações incorretas.
A revisão deve ser baseada em dados suficientes para evitar alterações por causa de eventos isolados.
Um gargalo é um ponto cuja capacidade limita o fluxo da produção.
Quando várias ordens acumulam espera antes da mesma máquina ou operação, pode existir uma restrição.
Identificar esse ponto permite avaliar alternativas como redistribuição de carga, mudança de sequência, redução de setups ou melhoria do processo.
A prioridade deve ser proteger a capacidade do recurso que realmente limita a produção.
Alguns desvios deixam de ser exceções e passam a ocorrer repetidamente.
Nessas situações, é importante transformar a análise em uma ação concreta.
Se paradas por falta de ferramenta aparecem todas as semanas, por exemplo, é necessário revisar preparação e disponibilidade desses recursos.
Se determinada matéria-prima apresenta perdas elevadas em vários lotes, compras, qualidade e produção podem precisar avaliar o fornecedor ou o processo.
A ação não termina quando uma mudança é implantada.
É necessário acompanhar os próximos resultados para verificar se houve melhora.
Se a empresa alterou o processo de setup para reduzir paradas, deve comparar o tempo anterior com o atual.
Esse acompanhamento cria um ciclo de análise, correção e verificação, permitindo que as decisões sejam avaliadas com base em resultados reais.
Os registros gerados pela Programação Planejamento e Controle da Produção não servem apenas para acompanhar ordens em andamento. Quando organizados corretamente, eles formam um histórico capaz de melhorar significativamente a qualidade das próximas decisões.
Cada ordem concluída oferece informações sobre tempos, produtividade, perdas, consumo e dificuldades encontradas.
Com o passar do tempo, esses dados ajudam a substituir estimativas pouco precisas por referências baseadas no comportamento real da operação.
A comparação pode ser realizada entre dias, semanas, meses ou outros períodos relevantes.
Se a produtividade apresentou queda durante três meses consecutivos, o comportamento merece investigação.
Da mesma forma, uma melhora após determinada mudança pode indicar que a ação implantada produziu resultado.
É importante comparar períodos equivalentes e considerar alterações de mix de produtos, volume e capacidade.
O histórico permite verificar se os atrasos estão concentrados em determinados produtos, máquinas, setores ou operações.
Talvez um produto específico sempre leve mais tempo do que o planejado.
Outra possibilidade é que a maioria dos atrasos aconteça em um recurso que recebe carga superior à sua capacidade.
Quando esses padrões ficam visíveis, a empresa consegue concentrar esforços nos pontos que realmente influenciam o resultado.
Os tempos utilizados no planejamento precisam representar a realidade.
Os registros históricos ajudam a verificar se isso está acontecendo.
Se dezenas de ordens semelhantes apresentam duração próxima, essa média pode servir como referência para revisar cadastros e previsões.
É necessário evitar utilizar somente um registro isolado, pois uma ordem pode ter sofrido uma parada extraordinária.
Quanto maior a base de dados confiável, melhor tende a ser a análise.
O mesmo raciocínio vale para perdas e consumo.
Uma ficha pode considerar determinado percentual de perda, mas os registros reais podem mostrar outro comportamento.
Caso a diferença seja constante, é necessário entender se o parâmetro está desatualizado ou se existe uma oportunidade de melhoria no processo.
Quando os parâmetros são atualizados com base em resultados reais, o próximo planejamento tende a ficar mais próximo da capacidade verdadeira da fábrica.
Isso ajuda a estabelecer prazos mais confiáveis, distribuir melhor as ordens e prever necessidades de materiais com maior precisão.
O objetivo não é simplesmente fazer o planejamento coincidir com qualquer resultado obtido. Resultados ruins não devem virar automaticamente novas metas.
Primeiro, é preciso distinguir aquilo que representa uma condição normal daquilo que representa uma ineficiência que precisa ser corrigida.
A comparação entre planejado e realizado pode formar um ciclo contínuo:
planejar, executar, registrar, comparar, identificar causas, corrigir e planejar novamente.
Cada ciclo gera novos dados.
Com o tempo, a empresa passa a conhecer melhor sua capacidade, seus principais gargalos e as situações que mais afetam a produtividade.
Esse aprendizado reduz decisões baseadas exclusivamente em percepção e aumenta o uso de informações concretas para organizar a produção.
Um sistema pode apoiar a Programação Planejamento e Controle da Produção ao centralizar informações que, quando mantidas separadamente em planilhas, anotações e controles paralelos, tornam a comparação entre planejado e realizado mais trabalhosa.
A principal vantagem está em reunir planejamento, ordens, apontamentos e histórico em um mesmo fluxo de informações.
Quando os dados ficam dispersos, cada análise pode exigir a reunião manual de diversas fontes.
O planejamento pode estar em uma planilha, as perdas em outro controle e os apontamentos registrados em papel.
Esse cenário dificulta a atualização e aumenta o risco de trabalhar com informações diferentes.
Com os dados centralizados, o responsável consegue consultar o planejamento e comparar com os resultados registrados durante a produção.
Um sistema pode organizar as ordens conforme sua situação.
Entre os exemplos estão:
programadas;
liberadas;
em andamento;
concluídas;
atrasadas.
Essa visualização ajuda a identificar rapidamente quais atividades exigem atenção.
Também é possível consultar quantidades previstas e realizadas, dependendo dos registros disponíveis.
Os apontamentos fornecem os dados reais necessários para a comparação.
Ao registrar produção, perdas, tempos e ocorrências, a empresa constrói um histórico de execução.
Quanto menor o intervalo entre o acontecimento e o registro, mais atualizada tende a ser a visão do andamento.
Também é importante definir responsabilidades e padronizar a forma como as informações são cadastradas.
Produção e estoque estão diretamente relacionados.
Quando uma ordem consome matéria-prima, esse consumo interfere na disponibilidade dos materiais.
Da mesma maneira, a conclusão da fabricação pode gerar entrada de produtos acabados ou intermediários.
A integração ajuda a reduzir controles paralelos e facilita a comparação entre consumo previsto e consumo efetivo.
Também permite avaliar se existem materiais disponíveis antes de iniciar determinada ordem.
Com informações centralizadas, os relatórios podem apoiar análises como:
quantidade prevista x produzida, tempo planejado x realizado, perdas, cumprimento de prazos e comportamento das ordens.
O objetivo não deve ser gerar grandes volumes de relatórios, mas apresentar informações que ajudem na decisão.
Responsáveis pela produção precisam conseguir identificar onde existe diferença relevante e aprofundar a análise quando necessário.
O sistema também ajuda a manter registros das ordens concluídas.
Esse histórico pode ser consultado para comparar produtos, períodos e processos.
Quando um novo planejamento é elaborado, dados anteriores servem como referência para estimar prazos e capacidade.
Isso reduz a dependência de informações mantidas somente na experiência de algumas pessoas.
A utilização de um sistema, sozinha, não garante um controle eficiente.
Se os apontamentos não forem realizados ou forem registrados com atraso, os relatórios também ficarão distantes da realidade.
Por isso, tecnologia e processo precisam caminhar juntos.
É necessário definir como as ordens serão abertas, quem realizará apontamentos, como serão registradas perdas e quais informações precisam ser acompanhadas.
Quando o fluxo é bem organizado, o sistema passa a funcionar como uma ferramenta para transformar os acontecimentos do chão de fábrica em dados úteis para planejamento, controle e tomada de decisão.
A Programação Planejamento e Controle da Produção ajuda a transformar o planejamento em um processo continuamente acompanhado, permitindo comparar aquilo que deveria acontecer com os resultados obtidos no chão de fábrica.
Planejar é fundamental, mas o plano somente se torna uma ferramenta útil quando a empresa também acompanha sua execução. Quantidade produzida, tempo utilizado, consumo de materiais, perdas, paradas e cumprimento de prazos são algumas das informações que ajudam a construir essa visão.
Quando aparecem diferenças entre planejado e realizado, o objetivo não deve ser apenas registrar o desvio. É importante investigar as causas. Falta de materiais, paradas de máquinas, retrabalho, problemas de qualidade, tempos incorretos e capacidade insuficiente podem explicar resultados diferentes daqueles que estavam previstos.
Os indicadores ajudam a tornar essas análises mais claras. Produtividade, aderência ao plano, índice de perdas, cumprimento de prazos e comparação entre tempos previstos e reais mostram onde estão os principais pontos de atenção.
Além de apoiar decisões imediatas, os dados acumulados criam um histórico importante para os próximos planejamentos. Tempos podem ser revisados, gargalos identificados e padrões de atraso podem se tornar mais visíveis.
Dessa forma, a comparação entre planejado e realizado cria um ciclo de melhoria. A empresa planeja, executa, registra, analisa, corrige e utiliza os resultados para preparar uma programação mais confiável.
Com processos organizados e informações atualizadas, torna-se possível acompanhar a produção com maior previsibilidade, reduzir diferenças recorrentes e tomar decisões baseadas no comportamento real da operação.
O GestãoIND integra PCP, estoque, fiscal e chão de fábrica em um ERP feito para indústria.
Solicitar demonstração Ver soluções