Programação Planejamento e Controle da Produção: Como Acompanhar o Planejado e o Realizado
A rotina industrial depende de planejamento, mas elaborar um plano de produção não significa que…
Entenda cada etapa do planejamento, programação e controle para organizar a produção com mais eficiência.
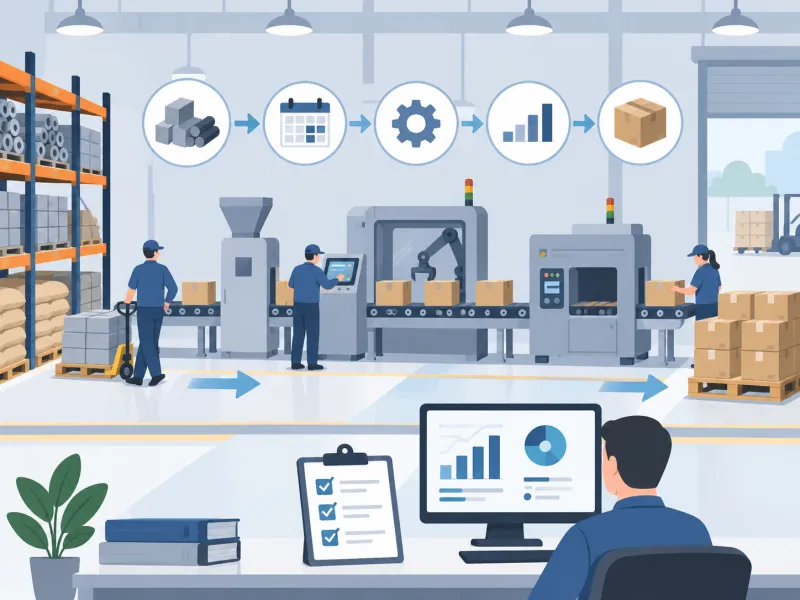
A Programação Planejamento e Controle da Produção reúne atividades essenciais para organizar o processo produtivo e permitir que a indústria transforme pedidos, previsões e necessidades comerciais em ações que possam ser executadas no chão de fábrica. Antes de liberar uma ordem para produção, é necessário compreender o que será fabricado, em qual quantidade, quais materiais serão utilizados, quanto tempo será necessário e quais recursos estarão disponíveis.
Quando essas informações não são analisadas de maneira organizada, a produção pode enfrentar diferentes dificuldades. Uma empresa pode receber um pedido e descobrir somente no momento da fabricação que determinada matéria-prima não está disponível. Também pode programar uma quantidade de ordens superior à capacidade das máquinas ou concentrar diversas atividades no mesmo equipamento, criando filas e atrasos.
Outro problema comum ocorre quando os setores trabalham com informações diferentes. Vendas pode assumir um prazo sem conhecer a capacidade produtiva, compras pode adquirir materiais em quantidades inadequadas e o estoque pode apresentar saldos que não representam aquilo que realmente está disponível para utilização.
É nesse cenário que o planejamento, a programação e o controle ganham importância. O planejamento procura definir antecipadamente o que será necessário. A programação transforma essas definições em uma sequência prática de execução. Já o controle acompanha o andamento das atividades e verifica se aquilo que foi planejado está realmente acontecendo.
Um processo estruturado permite relacionar demanda, estoque, materiais, capacidade produtiva, máquinas, mão de obra, ordens e prazos. Em vez de tomar decisões somente quando os problemas aparecem, a indústria passa a trabalhar com uma visão antecipada das necessidades.
Essa organização pode contribuir para reduzir atrasos, falta de materiais, máquinas ociosas, sobrecarga de determinados recursos, estoques excessivos e retrabalho. Também facilita a identificação de gargalos e permite avaliar se os prazos assumidos podem ser cumpridos.
Por isso, entender cada etapa do processo é fundamental. Embora o fluxo possa variar de acordo com o segmento industrial, tipo de produto e modelo de fabricação, algumas etapas estão presentes na maioria das operações e servem como base para tornar a produção mais previsível, organizada e controlada.
A Programação Planejamento e Controle da Produção é um conjunto de processos utilizados para definir o que precisa ser produzido, organizar quando a fabricação deverá ocorrer e acompanhar se as atividades estão sendo executadas de acordo com aquilo que foi previsto.
Na prática, esses processos estão diretamente relacionados. Não basta planejar a quantidade necessária se a empresa não consegue transformar esse planejamento em ordens organizadas. Da mesma forma, programar atividades sem acompanhar o resultado dificulta descobrir atrasos, perdas e diferenças entre a expectativa e a execução.
O planejamento representa uma visão antecipada da operação. Seu objetivo é identificar aquilo que a empresa deverá produzir em determinado período e quais recursos serão necessários para atender essa necessidade.
Para realizar esse planejamento, é possível analisar informações como pedidos confirmados, previsão de vendas, estoque de produtos acabados, estoque de matéria-prima, estrutura dos produtos, capacidade das máquinas e disponibilidade de mão de obra.
Imagine uma indústria que possui pedidos para fabricar 1.000 unidades de determinado produto durante o próximo mês. Antes de programar as máquinas, é necessário descobrir se essa quantidade realmente deverá ser produzida. Se já existirem 200 unidades disponíveis no estoque e parte desse saldo puder atender aos pedidos, a necessidade de fabricação poderá ser menor.
Depois disso, é preciso verificar os componentes necessários, a quantidade disponível de cada material e a capacidade dos setores envolvidos.
O planejamento, portanto, responde principalmente às perguntas relacionadas ao futuro da operação: o que precisa ser produzido, quanto deverá ser fabricado e quais recursos serão necessários.
A programação transforma o planejamento em atividades executáveis.
Depois de saber o que deverá ser produzido, a empresa precisa estabelecer quando cada ordem será iniciada, quais máquinas serão utilizadas, qual será a sequência de fabricação e quais prioridades deverão ser respeitadas.
Se existem dez ordens aguardando produção, nem sempre é possível iniciar todas ao mesmo tempo. Algumas podem depender da mesma máquina, utilizar materiais semelhantes ou possuir prazos de entrega diferentes.
Nesse momento, é necessário estabelecer uma sequência.
Uma ordem com prazo mais curto pode receber prioridade. Em outra situação, pode ser interessante fabricar consecutivamente produtos semelhantes para reduzir o número de preparações de máquina.
Assim, programar significa distribuir as atividades ao longo do tempo considerando capacidade, prioridade, disponibilidade de materiais e restrições do processo.
Depois que as ordens são liberadas, começa a necessidade de acompanhar aquilo que acontece na prática.
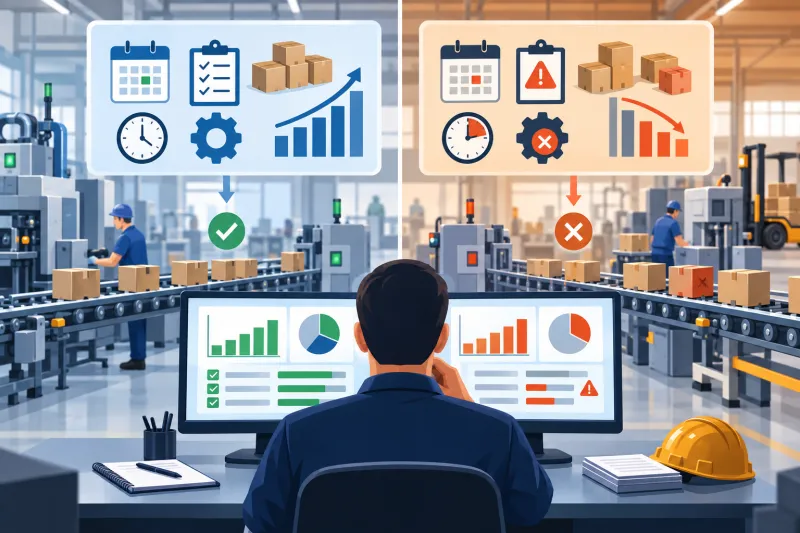
O controle verifica se as quantidades planejadas estão sendo produzidas, se os tempos estão próximos das previsões, se existem perdas, se ocorreram paradas e se as ordens continuam dentro dos prazos estabelecidos.
Suponha que uma ordem tenha sido programada para produzir 500 unidades em oito horas. Ao final do período, foram fabricadas somente 380 unidades. Essa diferença precisa ser identificada e analisada.
A causa pode estar relacionada a uma parada de máquina, falta de material, tempo de preparação superior ao esperado, problema de qualidade ou produtividade abaixo da previsão.
Sem o controle, a diferença pode ser percebida somente quando o prazo de entrega já estiver comprometido.
Embora façam parte do mesmo processo, cada etapa possui uma função específica.
| Etapa | Principal objetivo | Pergunta que responde |
|---|---|---|
| Planejamento | Definir o que precisa ser produzido | O que e quanto produzir? |
| Programação | Organizar a execução | Quando e em que ordem produzir? |
| Controle | Acompanhar os resultados | O planejado está sendo cumprido? |
O planejamento estabelece uma direção, a programação organiza a execução dessa direção e o controle verifica os resultados.
Quando essas atividades funcionam de forma integrada, a empresa consegue visualizar melhor suas necessidades e tomar decisões antes que pequenos desvios se transformem em problemas maiores.
As etapas da Programação Planejamento e Controle da Produção formam um fluxo que começa antes da fabricação e continua até a análise dos resultados obtidos. Dependendo do modelo produtivo, algumas empresas podem utilizar processos mais simples, enquanto outras precisam de diferentes níveis de planejamento.
Uma representação didática desse fluxo pode ser feita da seguinte maneira:
Demanda → Planejamento → Materiais → Capacidade → Ordens → Programação → Produção → Apontamento → Controle → Ajustes
Essa sequência mostra que a produção não deve começar apenas com a decisão de fabricar determinado produto. Antes de liberar uma ordem, é importante avaliar se existe demanda, materiais e capacidade suficientes.
O primeiro passo é entender aquilo que a empresa precisa atender.
A demanda pode surgir de pedidos já confirmados, contratos, previsões comerciais, histórico de vendas ou combinações dessas informações.
Uma indústria que fabrica exclusivamente sob encomenda pode utilizar principalmente a carteira de pedidos. Já uma operação que trabalha para estoque precisa utilizar previsões para antecipar a necessidade dos clientes.
Depois de identificar a demanda, é necessário calcular quanto realmente precisa ser produzido.
O estoque existente deve fazer parte dessa análise. Se a empresa possui parte da quantidade necessária disponível como produto acabado, produzir novamente todo o volume pode gerar excesso.
A próxima etapa consiste em identificar quais matérias-primas, componentes, embalagens e outros itens serão necessários.
Esse cálculo depende da estrutura de cada produto e da quantidade planejada.
Também é necessário verificar o estoque disponível, os materiais reservados para outras ordens e aquilo que já está em processo de compra.
Saber que existe demanda e material não significa que a indústria conseguirá produzir dentro do prazo.
Por isso, máquinas, equipamentos, setores, turnos e mão de obra precisam ser analisados.
Uma capacidade insuficiente pode exigir reprogramação, alteração de prioridades ou redistribuição de atividades.
Após validar as necessidades, a empresa pode criar as ordens de produção.
Cada ordem deve indicar com clareza o produto, quantidade, prazo e demais informações utilizadas durante a execução.
Ela funciona como uma referência para transformar o planejamento em atividade produtiva.
Se várias ordens utilizam os mesmos recursos, é necessário definir qual será executada primeiro.
Esse sequenciamento pode considerar prazo, disponibilidade de materiais, prioridade comercial, preparação de máquinas e características do produto.
Com as ordens em execução, torna-se necessário registrar o andamento.
A empresa pode acompanhar quantidades produzidas, tempos utilizados, perdas, paradas e situação de cada ordem.
As informações coletadas permitem comparar aquilo que estava planejado com aquilo que realmente aconteceu.
A análise mostra onde surgiram diferenças e quais processos precisam ser ajustados.
Essas etapas não devem funcionar de maneira isolada. Um atraso identificado durante o controle pode exigir uma nova programação. Uma alteração nos pedidos pode mudar as necessidades de materiais. Uma indisponibilidade de matéria-prima pode modificar a sequência das ordens.
Por isso, o fluxo precisa ser acompanhado continuamente.
Dentro da Programação Planejamento e Controle da Produção, compreender a demanda é uma das primeiras condições para planejar corretamente a fabricação. Afinal, a empresa precisa saber quais produtos serão necessários antes de decidir quantidades, materiais e datas de produção.
A forma de analisar essa demanda depende de como a indústria opera.
Em empresas que trabalham sob encomenda, a carteira de pedidos representa uma das principais fontes de informação.
Cada pedido pode apresentar produto, quantidade e data prevista para entrega. Ao reunir esses dados, o planejamento consegue identificar quanto precisa ser fabricado durante determinado período.
Por exemplo, se existem cinco pedidos que juntos totalizam 2.000 unidades de um produto, essa informação serve como ponto de partida.
Entretanto, o volume solicitado não deve ser automaticamente transformado em volume de produção. É preciso verificar se já existem produtos disponíveis no estoque.
Também é necessário analisar prazos. Duas ordens podem solicitar o mesmo produto, mas uma pode precisar ser entregue em uma semana e outra somente no mês seguinte.
Essa diferença influencia diretamente a programação.
Nem toda indústria consegue esperar o pedido do cliente para iniciar a fabricação.
Produtos de maior giro ou operações que atendem vendas rápidas podem exigir formação de estoque.
Nesse caso, previsões de vendas podem ajudar a estimar a demanda futura.
O histórico é uma das informações utilizadas. A empresa pode avaliar quanto vendeu nos últimos meses e verificar se existem comportamentos recorrentes.
Sazonalidade também deve ser considerada. Alguns produtos apresentam procura maior em determinados meses, datas ou períodos do ano.
A previsão não elimina incertezas, mas oferece uma referência para evitar decisões totalmente baseadas em percepção.
O estoque de produtos acabados precisa fazer parte do planejamento.
Imagine que a previsão indique demanda de 5.000 unidades e a empresa possua 1.500 unidades disponíveis. Se todo esse saldo puder ser utilizado, não seria necessário fabricar novamente as 5.000 unidades.
É importante diferenciar saldo físico de saldo efetivamente disponível.
Parte do estoque pode estar reservada para pedidos já existentes. Também podem existir produtos bloqueados, em inspeção ou sem condições de comercialização.
Usar um saldo incorreto pode levar a uma necessidade de produção subestimada.
Uma lógica simplificada pode ser utilizada para compreender o cálculo:
Necessidade de produção = demanda prevista ou pedidos + estoque de segurança − estoque disponível
Suponha uma demanda de 2.500 unidades, estoque de segurança de 300 unidades e 600 unidades disponíveis.
A necessidade seria:
2.500 + 300 − 600 = 2.200 unidades.
Esse exemplo é simplificado e cada empresa pode utilizar regras específicas, mas demonstra a importância de considerar mais de uma variável.
O estoque de segurança também precisa ser definido com cuidado. Uma quantidade muito baixa pode aumentar o risco de falta de produto. Uma quantidade excessiva pode manter capital parado e ocupar espaço desnecessariamente.
Produzir muito além da demanda pode provocar aumento de estoque, utilização desnecessária de materiais e ocupação da capacidade que poderia ser destinada a outros produtos.
Dependendo do item, também existem riscos de obsolescência, validade ou mudanças comerciais.
Quando a produção é menor que a demanda, a empresa pode enfrentar atrasos, indisponibilidade de produtos e necessidade de reprogramações urgentes.
Ordens emergenciais geralmente pressionam o processo produtivo porque exigem alterações em uma sequência que já estava organizada.
A demanda não permanece necessariamente igual durante todo o período.
Pedidos podem ser incluídos, cancelados ou alterados. Previsões também podem mudar.
Por isso, o planejamento não deve ser entendido como uma decisão definitiva realizada apenas uma vez. Ele precisa ser revisado conforme novas informações aparecem.
Quanto mais atualizadas estiverem as informações comerciais, de estoque e produção, maior será a capacidade de tomar decisões coerentes com a realidade da operação.
O planejamento de materiais é uma etapa importante da Programação Planejamento e Controle da Produção, porque nenhuma ordem deve ser programada sem considerar os componentes necessários para sua execução.
Uma produção pode possuir máquinas disponíveis e prazo suficiente, mas ainda assim ficar parada porque faltou um componente simples. Por isso, é necessário relacionar cada produto às matérias-primas e demais itens utilizados em sua fabricação.
A estrutura do produto identifica quais componentes são utilizados e em quais quantidades.
Considere um produto acabado que utiliza:
duas unidades do componente A;
uma unidade do componente B;
quatro unidades do componente C;
uma embalagem.
Se a empresa precisar fabricar 1.000 unidades, será necessário multiplicar o consumo individual pelo volume planejado.
Nesse exemplo, seriam necessárias 2.000 unidades do componente A, 1.000 do componente B, 4.000 do componente C e 1.000 embalagens, antes de considerar estoques existentes e outros fatores.
Quanto mais complexa a estrutura, maior a necessidade de manter cadastros corretos.
Se a estrutura indicar consumo incorreto, todo o planejamento poderá ser afetado.
Depois de conhecer a estrutura, o próximo passo é calcular a necessidade bruta.
Entretanto, necessidade bruta não significa automaticamente quantidade que deverá ser comprada.
É necessário verificar os saldos disponíveis.
Se são necessárias 2.000 unidades de uma matéria-prima e já existem 800 disponíveis, a necessidade restante pode ser de 1.200 unidades, dependendo de reservas, estoques mínimos e outras ordens.
Antes de gerar uma reposição, é importante analisar diferentes informações.
A quantidade disponível mostra aquilo que está efetivamente livre para utilização.
A quantidade reservada representa materiais já comprometidos com outras necessidades.
Os materiais em compra indicam itens que ainda não chegaram ao estoque, mas possuem previsão de recebimento.
Também podem existir materiais em produção quando a própria indústria fabrica componentes intermediários.
O estoque mínimo pode estabelecer uma quantidade que deve permanecer disponível para evitar ruptura.
Analisar somente o saldo total sem considerar essas condições pode criar uma falsa impressão de disponibilidade.
O MRP pode auxiliar no cálculo das necessidades de materiais.
De maneira simplificada, ele relaciona informações como demanda, estrutura dos produtos, estoques, ordens já existentes e prazos de reposição para determinar quais materiais serão necessários e em qual momento.
Imagine que determinada matéria-prima seja necessária daqui a vinte dias, mas o fornecedor precise de quinze dias para entregar.
Essa informação é importante para que a compra seja planejada antes do início da fabricação.
O objetivo não é apenas descobrir a quantidade necessária, mas também o momento em que cada item precisa estar disponível.
Materiais comprados muito cedo podem aumentar estoque e ocupar capital. Comprados tarde demais, podem interromper a produção.
Depois que as necessidades são identificadas, o setor responsável pode avaliar quais itens precisam ser adquiridos.
A compra deve considerar prazo do fornecedor, quantidade mínima, lote de aquisição, custos e data necessária.
Essa integração é especialmente importante quando diferentes produtos utilizam os mesmos materiais.
Uma matéria-prima pode atender várias ordens simultaneamente. Se cada necessidade for analisada isoladamente, a empresa pode realizar compras duplicadas ou deixar de considerar compromissos existentes.
Uma ordem não deveria receber prioridade apenas por possuir prazo próximo.
Também é necessário verificar se existem condições materiais para executá-la.
Programar uma ordem sem componentes disponíveis pode reservar uma máquina que depois ficará parada.
Por isso, a confirmação da disponibilidade dos materiais deve ocorrer antes ou em conjunto com a programação.
Ao conectar estrutura dos produtos, estoque, compras e produção, a indústria consegue enxergar melhor aquilo que precisa ser adquirido e reduzir improvisações durante a fabricação.
Na Programação Planejamento e Controle da Produção, a análise de capacidade permite verificar se os recursos disponíveis conseguem atender às necessidades planejadas dentro dos prazos esperados.
Receber pedidos e possuir matéria-prima suficiente não significa necessariamente que a empresa conseguirá produzir tudo na data desejada.
Máquinas, equipamentos, operadores e centros de trabalho possuem limites.
Cada equipamento possui determinada quantidade de horas disponíveis em um período.
Uma máquina que funciona oito horas por dia durante cinco dias possui, inicialmente, quarenta horas semanais disponíveis.
Porém, essa disponibilidade teórica pode ser reduzida por diversas situações, como:
manutenção;
preparação;
limpeza;
troca de ferramentas;
intervalos;
ajustes;
paradas programadas.
Por isso, utilizar simplesmente o total de horas do calendário pode gerar uma capacidade superestimada.
É importante conhecer quanto tempo realmente pode ser utilizado para produção.
A capacidade também depende das pessoas responsáveis pela execução.
Mesmo que existam máquinas livres, determinadas atividades podem exigir operadores específicos ou profissionais com conhecimento técnico.
Turnos, férias, afastamentos e distribuição das equipes precisam entrar no planejamento.
Uma operação que necessita de dois profissionais simultaneamente não poderá ser realizada caso somente um deles esteja disponível naquele período.
Para comparar demanda e capacidade, é necessário conhecer aproximadamente quanto tempo cada atividade consome.
Esse tempo pode incluir preparação, processamento, movimentação, espera e finalização.
Considere uma máquina que possui quarenta horas disponíveis por semana.
Se uma determinada ordem exigir vinte horas e outra exigir trinta horas no mesmo período, a carga total será de cinquenta horas.
Nesse cenário, existe uma diferença de dez horas acima da capacidade disponível.
Ignorar essa diferença pode fazer com que a empresa assuma um prazo impossível de cumprir.
A comparação entre carga e capacidade ajuda a visualizar se os recursos estão equilibrados.
| Situação | O que significa | Possível ação |
|---|---|---|
| Carga abaixo da capacidade | Existem recursos disponíveis | Antecipar produção ou reorganizar recursos |
| Carga igual à capacidade | A operação está próxima do equilíbrio | Acompanhar o desempenho |
| Carga acima da capacidade | Existe risco de atraso | Reprogramar, priorizar ou ampliar capacidade |
Quando a carga está abaixo da capacidade, a empresa pode avaliar se vale a pena antecipar atividades futuras ou reorganizar recursos.
Quando carga e capacidade estão muito próximas, qualquer imprevisto pode provocar impacto no cronograma. Portanto, o acompanhamento precisa ser constante.
Quando a carga supera a capacidade, alguma decisão deverá ser tomada.
Uma sobrecarga não significa necessariamente que a única solução seja adquirir outra máquina.
Dependendo da situação, pode ser possível alterar a sequência das ordens, redistribuir atividades para outros equipamentos compatíveis, utilizar outro turno, revisar prazos ou reorganizar prioridades.
A melhor alternativa depende do processo e da frequência do problema.
Se a sobrecarga ocorre repetidamente no mesmo recurso, isso pode indicar uma restrição estrutural.
Um gargalo é uma etapa cuja capacidade limita o fluxo geral.
Imagine uma linha com três operações:
corte: capacidade de 500 peças por dia;
montagem: capacidade de 450 peças por dia;
acabamento: capacidade de 250 peças por dia.
Ainda que corte e montagem consigam produzir volumes maiores, o acabamento restringe o resultado final a aproximadamente 250 peças por dia, caso não existam outras alternativas.
Aumentar somente a produção nas etapas anteriores poderia criar estoque intermediário sem elevar a quantidade final.
Identificar gargalos ajuda a direcionar esforços para aquilo que realmente limita o processo.
A capacidade também influencia os compromissos assumidos com clientes.
Antes de prometer uma data, é importante saber se existe espaço na programação para inserir a nova necessidade.
Quando vendas e produção trabalham de maneira desconectada, a empresa pode assumir prazos que depois precisam ser renegociados.
Uma análise de capacidade confiável torna as decisões mais realistas e reduz alterações emergenciais na programação.
Depois de analisar demanda, materiais e capacidade, a Programação Planejamento e Controle da Produção entra em uma etapa mais operacional: transformar as necessidades identificadas em ordens que possam ser executadas e distribuí-las de maneira organizada ao longo do tempo.
Uma programação eficiente precisa indicar não somente aquilo que será produzido, mas também quando e em qual sequência.
A ordem de produção reúne informações necessárias para orientar e acompanhar a fabricação.
Ela pode apresentar dados como:
produto;
quantidade;
prazo;
materiais;
etapas;
máquina;
setor;
responsável.
Dependendo da operação, também podem ser incluídos roteiro produtivo, especificações, observações, lote, prioridade e outros dados.
O objetivo é evitar que a equipe dependa de informações dispersas.
Quando as instruções estão espalhadas em planilhas, mensagens, papéis e conversas, aumenta o risco de utilizar uma informação desatualizada.
A ordem funciona como referência para execução e acompanhamento.
Depois de criar as ordens, surge uma questão prática: qual deverá ser executada primeiro?
A resposta depende das prioridades e restrições da empresa.
Simplesmente utilizar a ordem de chegada pode não ser suficiente.
Um pedido recebido depois pode ter prazo menor. Uma ordem pode estar aguardando material enquanto outra possui todos os componentes disponíveis.
Por isso, o sequenciamento precisa utilizar critérios definidos.
O prazo de entrega é um dos critérios mais comuns. Ordens com datas próximas podem precisar de prioridade para evitar atrasos.
Entretanto, outros fatores também precisam ser considerados.
A disponibilidade de materiais evita colocar na frente uma ordem que não pode ser iniciada.
A prioridade comercial pode ser utilizada em situações específicas, desde que não comprometa continuamente o restante da programação.
A capacidade das máquinas influencia diretamente a sequência porque diferentes produtos podem utilizar recursos distintos.
O tempo de preparação também pode ser relevante.
Imagine que uma máquina precise de duas horas para mudar sua configuração entre dois grupos de produtos. Se várias ordens semelhantes forem executadas em sequência, talvez seja possível reduzir o número de preparações.
Isso não significa ignorar os prazos, mas equilibrar eficiência e necessidade de entrega.
Produtos que utilizam matérias-primas, ferramentas ou configurações semelhantes podem ser agrupados quando isso fizer sentido para o processo.
Esse agrupamento pode reduzir trocas e tempo improdutivo.
Por outro lado, agrupar excessivamente pode atrasar uma ordem importante. Por isso, o critério precisa ser utilizado em conjunto com os demais.
O cronograma distribui as ordens pelos períodos disponíveis.
A programação pode ser organizada por dia, turno, máquina, setor ou centro de trabalho.
Imagine três ordens para a mesma máquina:
ordem A: dez horas;
ordem B: seis horas;
ordem C: oito horas.
Se a máquina possui oito horas disponíveis por dia, essas atividades precisarão ser distribuídas em diferentes períodos.
Ao visualizar essa ocupação, a empresa consegue identificar antecipadamente quando um novo pedido pode ser inserido.
Um erro comum é montar uma programação considerando que todos os recursos funcionarão continuamente sem interrupções.
Na prática, existem preparações, pequenas paradas, movimentações e outros acontecimentos.
Por isso, tempos cadastrados e capacidade precisam representar a operação de forma coerente.
Se o planejamento utiliza parâmetros muito diferentes da realidade, o cronograma poderá parecer viável, mas dificilmente será cumprido.
Nem toda ordem planejada precisa ser liberada imediatamente.
Liberar uma quantidade excessiva pode criar filas no chão de fábrica e aumentar o trabalho em processo.
O ideal é disponibilizar as ordens de acordo com a sequência e capacidade planejadas.
Assim, os setores recebem uma orientação mais clara sobre o que precisa ser produzido naquele momento.
A programação deve continuar sendo revisada à medida que a execução avança. Um atraso, quebra de máquina ou mudança na demanda pode exigir reorganização das ordens seguintes.
O acompanhamento transforma a Programação Planejamento e Controle da Produção em um processo contínuo. Planejar e programar são atividades importantes, mas os resultados somente podem ser conhecidos quando a empresa registra aquilo que efetivamente ocorreu durante a fabricação.
Sem informações do chão de fábrica, o planejamento permanece baseado apenas em estimativas.
O apontamento registra informações da execução das ordens.
Entre os dados que podem ser acompanhados estão:
quantidade produzida;
quantidade prevista;
horário de início;
horário de término;
tempo utilizado;
perdas;
refugos;
paradas;
responsável.
Essas informações permitem conhecer o desempenho real do processo.
Imagine uma ordem prevista para produzir 800 unidades durante um turno. Se o apontamento mostrar que foram concluídas somente 650 unidades, surge uma diferença que precisa ser analisada.
Sem o registro, essa informação pode aparecer apenas quando a próxima etapa cobrar as peças ou quando o prazo estiver próximo.
Comparar planejado e realizado é uma das funções centrais do controle.
A análise pode ser feita sobre quantidade, tempo, consumo de materiais, perdas e datas.
Se uma operação estava prevista para consumir cinco horas e repetidamente utiliza oito horas, existe uma diferença importante.
Talvez o tempo padrão esteja incorreto. Também pode existir um problema no método de trabalho, equipamento ou preparação.
O objetivo da comparação não é apenas apontar que houve um desvio. É compreender sua causa e utilizar essa informação para melhorar os próximos planejamentos.
Status ajudam a identificar rapidamente a situação de cada ordem.
Uma empresa pode utilizar estados como:
planejada;
liberada;
em produção;
pausada;
concluída;
cancelada.
A ordem planejada ainda está aguardando liberação.
A liberada já pode ser iniciada.
A ordem em produção está sendo executada.
Quando pausada, existe alguma interrupção que pode precisar de acompanhamento.
A concluída terminou suas atividades.
Essa padronização facilita a comunicação entre planejamento e chão de fábrica.
Paradas precisam ser registradas sempre que forem relevantes para a análise.
Os motivos podem incluir falta de material, manutenção, quebra, falta de operador, ajustes, problemas de qualidade ou espera por decisão.
Conhecer apenas o tempo total parado não é suficiente.
É importante entender o motivo.
Se grande parte das interrupções ocorre por falta de material, o problema pode estar relacionado ao planejamento de compras.
Se as paradas se concentram em determinado equipamento, pode ser necessário avaliar manutenção ou capacidade.
Quantidade produzida não é a única informação importante.
Também é necessário acompanhar perdas.
Uma ordem pode consumir materiais para fabricar 1.000 unidades e entregar somente 900 unidades aproveitáveis.
Nesse caso, a diferença precisa ser registrada.
Perdas recorrentes influenciam custo, necessidade de materiais e capacidade.
Se o planejamento considera aproveitamento muito superior ao real, as próximas ordens podem ficar sem matéria-prima.
Acompanhar o progresso permite identificar riscos antes do vencimento do prazo.
Imagine uma ordem que deveria estar 70% concluída, mas chegou somente a 30%.
Mesmo que a data final ainda não tenha chegado, existe um sinal de alerta.
A equipe pode avaliar a causa e verificar possíveis ações.
Esperar a data de entrega para descobrir que a ordem está atrasada reduz as opções disponíveis.
O controle também fornece informações para reprogramação.
Se uma máquina ficar indisponível, as próximas ordens precisam ser avaliadas.
Se uma ordem terminar antes do previsto, talvez seja possível antecipar outra atividade.
Por isso, controle e programação formam um ciclo.
A programação orienta a produção, a produção fornece dados ao controle e o controle alimenta uma nova programação.
Indicadores ajudam a verificar se a Programação Planejamento e Controle da Produção está alcançando os resultados esperados. Sem medidas objetivas, a empresa pode perceber que existem problemas, mas ter dificuldade para identificar onde eles acontecem e qual é sua dimensão.
Os indicadores escolhidos devem estar relacionados aos objetivos e à realidade do processo.
Esse indicador compara aquilo que estava planejado com aquilo que foi efetivamente produzido.
Se estavam previstas 10.000 unidades durante determinado período e foram concluídas 9.000, o resultado mostra uma diferença de 1.000 unidades.
A análise deve considerar também os motivos.
Produzir abaixo do plano pode estar relacionado a falta de material, capacidade insuficiente, paradas ou alterações de demanda.
Produzir acima também merece atenção quando gera estoque desnecessário.
O tempo médio mostra quanto tempo as ordens ou produtos levam para serem concluídos.
Acompanhá-lo permite verificar se o processo está ficando mais rápido, mais lento ou mantendo estabilidade.
Quando existe aumento significativo, é necessário investigar as causas.
Filas, gargalos, falta de material e paradas podem elevar o tempo total.
Perdas representam materiais ou produtos que não resultaram em unidades aproveitáveis conforme o previsto.
Esse indicador pode ser calculado por quantidade, percentual ou valor.
Uma quantidade elevada de refugos pode aumentar custos, exigir reposições adicionais e alterar o planejamento.
Se a empresa ignora as perdas durante o cálculo das necessidades, pode faltar material antes de completar as ordens.
A quantidade ou percentual de ordens atrasadas mostra a capacidade da operação de cumprir os prazos definidos.
Além de contar as ordens fora da data, pode ser interessante medir quantos dias de atraso cada uma apresenta.
Uma operação com dez ordens atrasadas em um dia possui situação diferente de outra com dez ordens atrasadas em quinze dias.
Esse indicador compara quanto do recurso disponível está sendo utilizado.
Uma utilização muito baixa pode indicar ociosidade.
Uma utilização constantemente próxima do limite pode indicar risco de sobrecarga.
O objetivo não deve ser simplesmente manter todas as máquinas funcionando durante todo o tempo. É necessário analisar o fluxo completo.
Produzir excessivamente em um setor apenas para manter uma máquina ocupada pode gerar estoque intermediário e não melhorar a entrega final.
A produtividade relaciona o resultado obtido aos recursos utilizados.
Ela pode ser analisada de diferentes maneiras de acordo com a operação.
Uma empresa pode comparar unidades produzidas por hora, quantidade por equipe ou produção por equipamento.
O importante é utilizar critérios consistentes ao longo do tempo para permitir comparação.
| Indicador | O que acompanha |
|---|---|
| Produção planejada x realizada | Cumprimento do planejamento |
| Ordens atrasadas | Desempenho dos prazos |
| Tempo de produção | Velocidade do processo |
| Perdas e refugos | Eficiência produtiva |
| Utilização da capacidade | Uso dos recursos |
| Produtividade | Resultado da operação |
Medir sem utilizar os resultados para tomar decisões reduz a utilidade do acompanhamento.
Se um indicador de atrasos piora continuamente, é necessário identificar quais recursos, produtos ou períodos concentram o problema.
Se as perdas aumentam em determinada operação, é importante investigar as causas.
O mesmo vale para produtividade e capacidade.
Os indicadores ajudam a transformar percepções em informações que podem ser comparadas.
Com histórico suficiente, a indústria também consegue avaliar se mudanças realizadas realmente melhoraram o processo.
Melhorar a Programação Planejamento e Controle da Produção exige acompanhar continuamente aquilo que foi planejado, identificar diferenças e utilizar as informações da própria operação para aperfeiçoar as próximas decisões.
Um planejamento produtivo não deve ser tratado como algo estático. Mudanças na demanda, disponibilidade de materiais, capacidade e prazos fazem parte da rotina industrial.
O primeiro passo para melhorar é descobrir onde existem diferenças entre planejamento e realidade.
Uma ordem pode apresentar:
produção abaixo da quantidade planejada;
consumo maior de material;
tempo acima do previsto;
perda superior ao padrão;
atraso na conclusão.
Essas diferenças precisam ser investigadas.
Se uma ordem isolada utiliza mais tempo devido a uma situação excepcional, talvez não exista um problema estrutural.
Porém, se todas as ordens semelhantes ultrapassam o tempo previsto, o parâmetro utilizado no planejamento pode estar incorreto.
O objetivo não deve ser apenas registrar o atraso.
É necessário compreender por que ele aconteceu.
Uma entrega fora do prazo pode ter sido consequência de material recebido tarde. O atraso do material pode ter ocorrido porque a compra foi iniciada depois do necessário. A compra tardia, por sua vez, pode ter acontecido porque a necessidade não foi identificada com antecedência.
Ao analisar a causa, a empresa consegue direcionar a ação para o ponto adequado.
Mudanças fazem parte do processo produtivo.
Uma máquina pode apresentar uma falha inesperada. Um fornecedor pode atrasar. Um cliente pode modificar o pedido. Uma matéria-prima pode apresentar problema de qualidade.
Quando essas situações aparecem, a programação precisa ser revisada.
Reprogramar não significa abandonar todo o planejamento inicial. Significa atualizar a sequência considerando as novas condições.
Uma ordem pode ser deslocada para outro equipamento compatível, uma atividade pode ser antecipada enquanto o material de outra está indisponível ou determinado prazo pode precisar ser reavaliado.
A produção depende de informações vindas de diferentes áreas.
Vendas influencia a demanda e os prazos.
Estoque informa a disponibilidade de materiais e produtos.
Compras trabalha com reposições e prazos de fornecedores.
Produção executa as ordens.
Financeiro pode participar do planejamento relacionado aos compromissos e recursos da operação.
Quando cada setor mantém controles independentes e não compartilha alterações, o planejamento perde confiabilidade.
Uma mudança realizada em vendas precisa chegar ao planejamento antes que a empresa continue produzindo uma quantidade que não será mais necessária.
Da mesma forma, um atraso informado pelo fornecedor precisa ser considerado para avaliar quais ordens poderão ser afetadas.
Um planejamento é tão confiável quanto os dados utilizados.
Se o estoque mostra 500 unidades de determinada matéria-prima, mas fisicamente existem somente 300, a programação poderá liberar ordens que não terão material suficiente.
Se uma ordem concluída continua aparecendo como aberta, a capacidade futura pode ser interpretada de forma errada.
Por isso, apontamentos, movimentações e cadastros precisam ser atualizados.
Tempos de produção, consumos e capacidades podem mudar ao longo do tempo.
Uma máquina substituída pode aumentar a velocidade de determinada operação. Um novo método de trabalho pode reduzir preparação. Uma alteração na estrutura do produto pode mudar o consumo de material.
Manter parâmetros antigos faz com que o planejamento deixe de representar a realidade.
Por isso, resultados reais devem servir de referência para revisar informações utilizadas nas próximas programações.
Definir critérios também facilita a gestão.
A empresa pode estabelecer regras para:
criação das ordens;
definição de prioridades;
liberação para produção;
registro de perdas;
encerramento;
tratamento de atrasos.
A padronização reduz decisões improvisadas e facilita o acompanhamento.
O fluxo pode ser entendido como um ciclo contínuo:
Planejar → Programar → Executar → Apontar → Comparar → Corrigir → Planejar novamente.
Cada execução produz informações que podem tornar o próximo planejamento mais preciso.
Com o tempo, a empresa consegue entender melhor sua capacidade, os tempos reais e as principais causas de atrasos.
A Programação Planejamento e Controle da Produção organiza diferentes decisões que precisam acontecer antes, durante e depois da fabricação.
O processo começa pela análise da demanda, passa pelo cálculo das necessidades de produção e materiais, verifica a capacidade disponível e transforma as necessidades em ordens organizadas.
Depois, a programação define quando e em qual sequência essas ordens serão executadas.
Durante a fabricação, o apontamento registra quantidades, tempos, perdas, paradas e andamento. Essas informações permitem comparar o planejado com o realizado e identificar possíveis desvios.
Quando algum problema é encontrado, a empresa pode ajustar prioridades, revisar parâmetros e atualizar a programação.
Dessa maneira, planejamento, programação e controle não são atividades isoladas. Elas formam um ciclo conectado.
Quanto melhor for a qualidade das informações sobre pedidos, estoques, estruturas de produto, compras, máquinas e execução, maior será a capacidade de criar uma programação compatível com a realidade.
Uma estrutura organizada também facilita a identificação de gargalos, redução de desperdícios e acompanhamento dos prazos.
O objetivo final não é simplesmente criar mais controles, mas proporcionar visibilidade para que a indústria consiga responder perguntas fundamentais: o que produzir, quanto produzir, quando produzir, quais recursos utilizar e se aquilo que foi planejado está realmente sendo cumprido.
Com essas etapas alinhadas, a produção tende a se tornar mais previsível, permitindo decisões antecipadas em vez de ações tomadas somente quando atrasos, falta de materiais ou sobrecargas já comprometeram a operação.
O GestãoIND integra PCP, estoque, fiscal e chão de fábrica em um ERP feito para indústria.
Solicitar demonstração Ver soluções